可程式控制器簡稱 PLC (Programmable Logical Controller),其特色為可利用軟體程式,來取代傳統電氣控制之配線工作,直接把控制電路之階梯圖 (Ladder diagram) 轉換成 PLC 程式,鍵入可程式控制器內即可執行,省卻了配線之麻煩,並在偵錯、更改設計上能夠更加方便,並且更有彈性。
一般而言,PLC 之基本構成大致可分為輸入 / 輸出 (I/O) 模組、主機、程式書(讀)寫器等部分。
3-1.1 輸入 / 輸出 (I/O) 模組 TOP
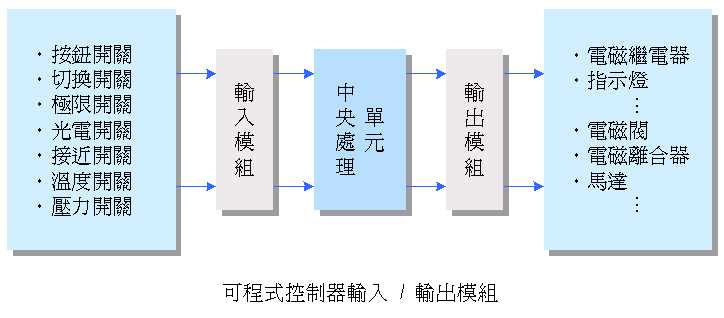
PLC 之輸入模組部分,多半是由主機自輸入X端送出一微量之直流電,再經由外部之控制接點來決定輸入接點為通路與否,此電流是否為通路,即為 PLC 主機判斷輸入訊號之依據,外部控制接點可能為按鈕開關、極限開關、磁簧開關、光電開關、壓力開關…… 等各種形式之接點開關。
輸出模組部分,多半為強電結構之負載元件,可直接供應系統控制及動作之用,但PLC本身不對外供電,其內部僅提供輸出Y端與COM腳間之開關接點,需經由外部電源供電,一般而言,多半為 110 V、220 V 交流或 24 V 直流等,可連接於電磁閥(Solenoid)、指示燈(Lamp)、蜂鳴器(Buzzer)、繼電器(Relay)線圈、延時器 (Timer) 線圈、計數器(counter) 線圈…… 等所有用電之負載元件。
3-1.2 主 機 TOP
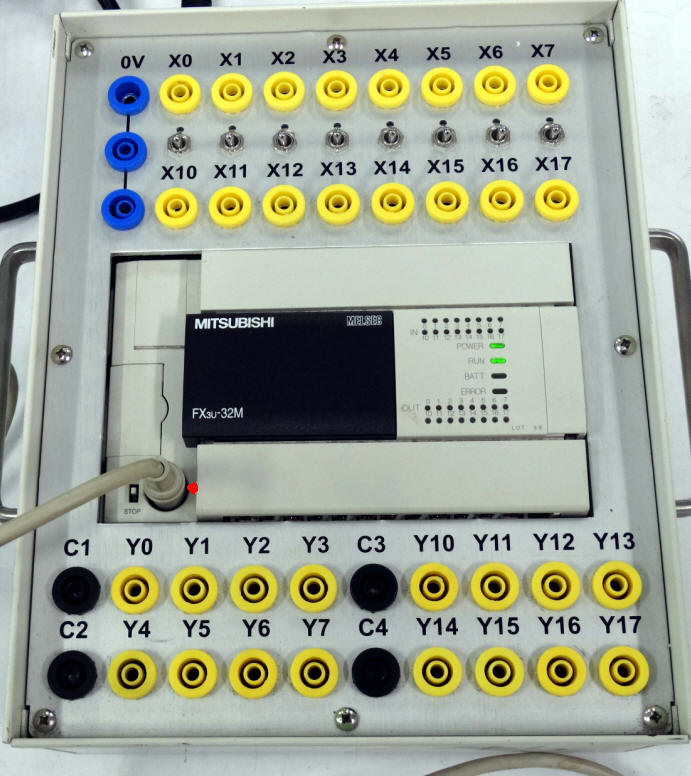
PLC 之主機含電源供應器、運算部門及記憶部門,具連接埠可與程式書寫器(又稱讀寫器)或電腦相連,本身具有計數器(Counter)計數、延時器 (Timer) 計時、程式貯存、電源供應、邏輯判斷及狀況顯示等功能。
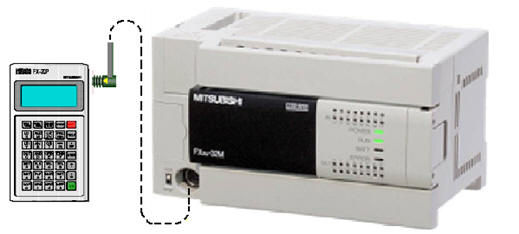
3-1.3 FX-3U主機與程式書寫器(讀寫器) TOP
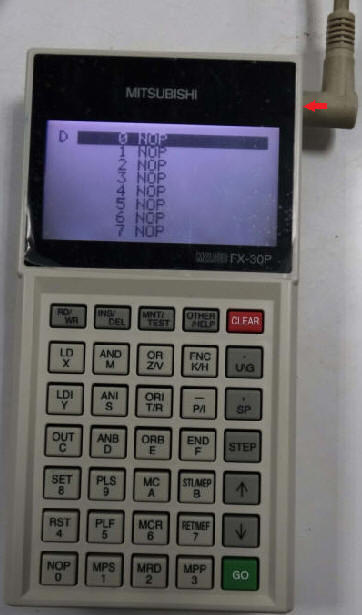
一般而言,程式書(讀)寫器類似微電腦之鍵盤,除包含功能操作鍵及數字、命令鍵以外,另含有狀況顯示及模示切換開關等部分。 TOP
PLC 除本身主機之功能以外,不同機型可與各種不同之週邊設備連線以擴充其功能,最主要之周邊為透過RS422轉RS232或USB介面與微電腦連線,利用微電腦來作為程式之編譯,模擬、監看、貯存等工作;亦可連接 ROM 燒錄器,直接將 PLC 之軟體應用程式燒錄成唯讀記憶體,作固定功能之應用。
3-2.1 基本指令說明 TOP
3-2.2 要素說明 TOP
1. X:輸入繼電器(X0∼X177,最多128點)
2. Y:輸出繼電器(Y0∼Y177,最多128點)
3. M:輔助繼電器(一般:M0∼M499,500點。停電保持:M500∼M1023,524點)
4. T:延時器(一般:0.1秒: T0∼T199,200點;0.01秒: T200∼T245,46點。停電保持:0.1秒: T246∼T249,4點;0.01秒: T250∼T255, 6點)
5. C:計數器(一般:C0∼C99,100點。停電保持:C100∼C199,100點)
上下數計數器(一般:C200∼C219,20點。停電保持:C220∼C234,15點),高速計數器(C235∼C255,21點)
6. S:狀態繼電器(初始用:S0∼S9,10點。復歸用:S10∼S19,10點。一般用,S20∼S499,480點。停電保持用:S500∼S899,400點)
7. D:資料暫存器(一般:D0∼D199,200點。停電保持:D200∼D511,312點),檔案暫存器(D1000∼D2999,2000點),特殊暫存器(D8000∼D8255,256點)
8. V、Z:索引暫存器
9. P、I:指標
10. K、H:常數
3-2.3 程式書(讀)寫器功能 TOP
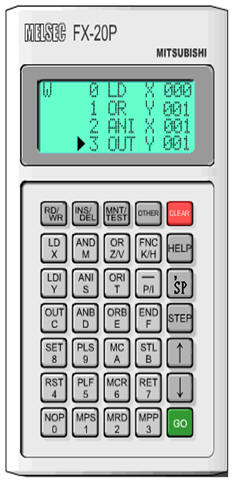
HPP(Handy Programming Panel)程式書(讀)寫器可分顯示區與鍵盤區兩部分(如圖3-3所示)、顯示區可顯示操作模式及4行程式指令;鍵盤區又可分為指令鍵、模式鍵、控制鍵大類,指令鍵位於書(讀)寫器右下區域,包含程式指令與英文、數字按鍵;模式鍵可設定編輯模式及周邊監看、測試與協助功能;控制鍵為編寫程式控制之用,分別介紹如下
模式鍵
RD/WR: 唯讀/寫入 模式
INS/DEL: 插入/刪除 模式
MNT/TEST: 監看/測試 模式
OTHER: ON LINE/OFF LINE模式切換及他項功能選項
FUN HELP: 顯示功能清單
控制鍵
1. CLEAR: 清除顯示
2. HELP: 檢索功能指令編號
3. ,/SP: 逗點與空格鍵
4. STEP: 步序
5. ↑:退一步序
6. ↓:進一步序
7. GO: 程式寫入或功能執行
3-2.4 模式切換 TOP
1. RUN 執行程式模式
2. STOP 停止執行及程式編輯模式
3-2.5 操作實例 TOP
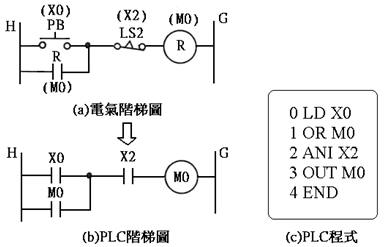
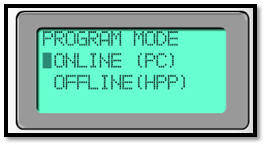
步驟 1:插入程式書(讀)寫器,開啟電源,選擇ON LINE模式按GO進入模式選擇畫面後按RD/WR鍵2次進入寫入模式。
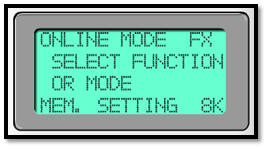
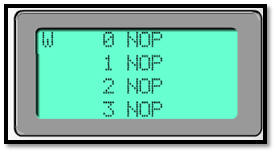
步驟 2:清除記憶內容 ( 第零行至七千九百九十九行 ),依序鍵入 NOP,A,GO, GO鍵待顯示COMPLETED文字後完成。
步驟 3:依序鍵入程式並於每行程式輸入後按GO鍵寫入。
步驟 4:鍵入順序為 LD, X, 0, GO, OR, M, 0, GO, ANI, X, 2, GO, OUT, M, 0, GO, END, GO。
3-2.6 輸入/輸出(I/O)配線 TOP
PLC可程式控制,只需連接輸入 / 輸出 (I/O)配線,其餘之電路邏輯均由內部程式處理之。FX型可程式控制器之輸入端X端子點可有外部供電(PNP)及內部供電(NPN)兩種模式,此處採用內部供電之模式,由PLC內部提供輸入端之感測電源,X端子與COM(0V)端子間直接連接輸入開關,提供輸入訊號,開關接通時,輸入端子通電,內部輸入繼電器激磁提供輸入訊號給PLC。
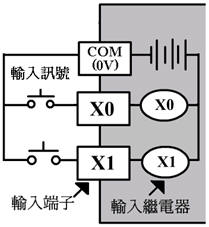
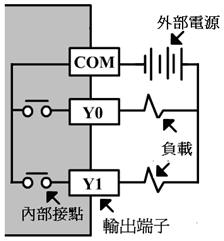
輸入端配線示意圖 輸出端配線示意圖
1. 開機時應確認選擇 “ONLINE” 連線作業模式,如已進入編輯狀態,可壓按 “OTHER” 鍵進入選項1,作連線/離線模式之切換。
2. 進入模式選擇畫面後選擇 “W” 模式開始編寫程式,並確實瞭解各項操作模式 ( RD/WR:唯讀 / 編輯,DEL/INS:刪除 / 插入,MNT/ TEST:監看 / 測試,RUN/STOP:程式執行 / 停止 ) 之功能。
3. 初次編寫程式實應於 “W” 模式下鍵入NOP→A→GO→GO先清除主機內之舊有程式,以避免新舊程式混淆、干擾;如已於編輯中,欲刪除少數行之程式,可進入刪除 (DELETE) 模式中逐行刪除。
4. 編寫程式時主機應切為STOP模式,如於RUN模式下編輯程式,書 ( 讀 ) 寫器顯示 “PLC RUNNING” 時,應先切回STOP模式並按CLEAR鍵清除顯示,並回復至編輯模式。
5. 如需輸入功能指令,須參考其功能編號 ( 如MOV=FNC 12、ZRST= FNC 40… ) 時,可依序按 FNC、HELP 鍵,依照功能類別輸入項次 (00、01、02、03…) 進入查詢。
6. 應注意用電安全,如有任何不正常之過熱、異味、冒煙狀況應立即關斷電源,將故障排除後,方可重新開啟電源。
7. 插拔各項電氣接頭或介面時應先將主電源關斷,以免造成損傷。
8. 輸入X端連接開關接點,輸出Y端連接負載元件,切勿錯接。
9. 氣壓缸之位置回授可採用附加於缸身之磁簧開關 (Magnetic Reed Switch, MS) 或於缸桿行程上安裝極限開關 (Limit Switch, LS) 利用其NO接點做為回授。如使用磁簧開關須注意絕不可於無負載狀況下直接連接至電源或PLC輸出Y端,否則會有過載燒毀之虞。
10. 程式執行時,不可阻擋氣壓缸動作或在其行程中置物,以免造成危險或損傷。
11. 全部操作完畢後,應關斷電源及氣壓源,元件歸位,清理檯面,並確實填寫使用紀錄表。
12. 本章氣壓迴路圖及其基本I/O ( 輸入 / 輸出 ) 配置如圖3-8所示。
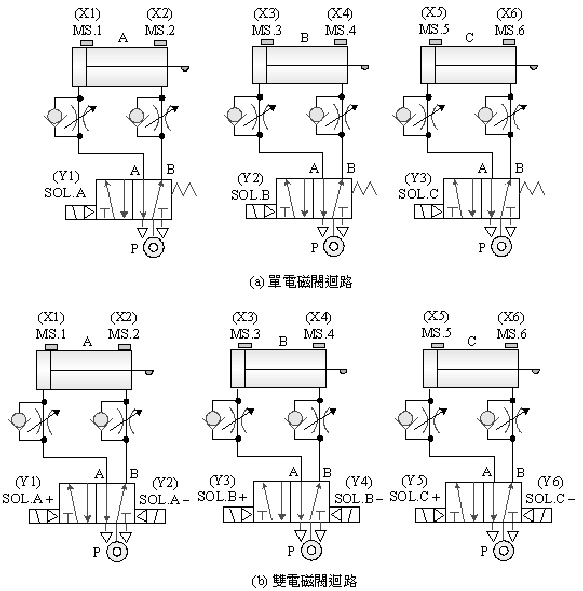
圖3-8 氣壓迴路圖及硬體 I/O 配置圖
3-4 基礎迴路 TOP
3-4-1 單電磁閥單缸動作迴路:直接作動迴路
1. 實習目的:瞭解PLC之基本控制及狀況顯示功能。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
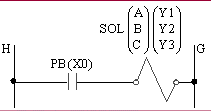
PLC階梯圖與程式
3-4-2 雙電磁閥單缸動作迴路:直接作動迴路
1. 實習目的:瞭解PLC之基本控制及狀況顯示功能。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB.1 / X7: PB.2
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B- / Y5: SOL.C+ / Y6: SOL.C-
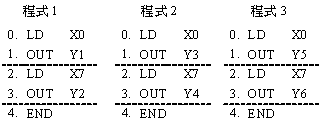
PLC階梯圖與程式 TOP
3-4-3 單電磁閥單缸自保控制迴路
1. 實習目的:記憶 ( 自保 ) 電路之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB.1 / X7: PB.2
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
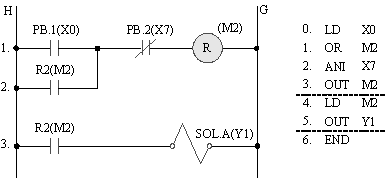
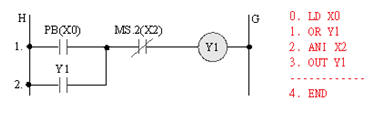
PLC階梯圖一及程式
LC階梯圖二
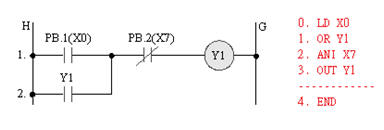
PLC階梯圖三
3-4-4 單電磁閥單缸一次往復迴路
1. 實習目的:記憶電路(指令)配合單電磁閥於氣壓缸一次往復控制之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置:X0: PB.1 / X2: MS.2 / X4: MS.4 / X6: MS.6
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
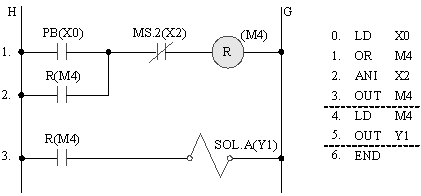
PLC階梯圖一及程式
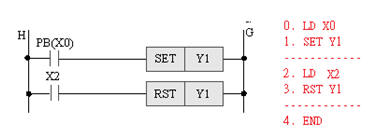
PLC階梯圖二
PLC階梯圖三
3-4-5 雙電磁閥單缸一次往復迴路
1. 實習目的:記憶電路配合雙電磁閥於氣壓缸一次往復控制之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 / X5: MS.5 / X6: MS.6
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B- / Y5: SOL.C+ / Y6: SOL.C-
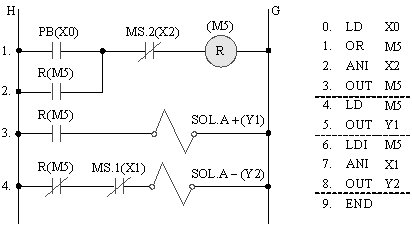
PLC階梯圖及程式
3-4-6 單電磁閥連續往復迴路
1. 實習目的:記憶電路配合單電磁閥於氣壓缸自動往復控制之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 / X5: MS.5 / X6: MS.6 / X7: PB.2
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
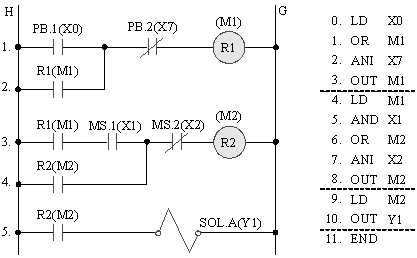
PLC階梯圖及程式
3-4-7 雙電磁閥連續往復迴路
1. 實習目的:記憶電路配合雙電磁閥於氣壓缸自動往復控制之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 / X5: MS.5 / X6: MS.6 / X7: PB.2
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B- / Y5: SOL.C+ / Y6: SOL.C-
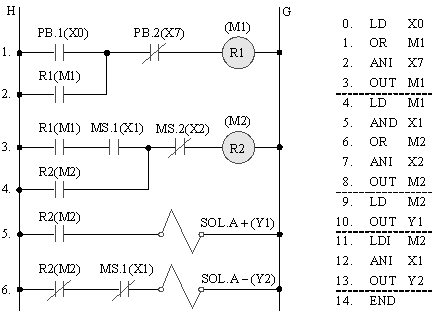
PLC階梯圖及程式
3-4-8 計時功能迴路
1. 實習目的:瞭解計時器之作動特性。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: SW
Y1: SOL.A / Y2: SOL.B
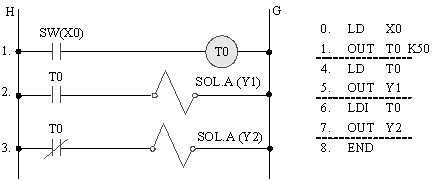
PLC階梯圖及程式
3-4-9 單電磁閥計時迴路
1. 實習目的:瞭解計時器之特性及應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB.1 / X7: PB.2
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
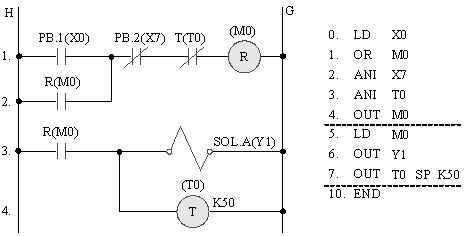
PLC階梯圖及程式
3-4-10 雙電磁閥計時迴路
1. 實習目的:瞭解計時器之特性及應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB.1 / X1: MS.1 / X7: PB.2
Y1: SOL.A+ / Y2: SOL.A-
PLC階梯圖及程式
3-4-11 計數功能迴路
1. 實習目的:瞭解計數器之作動特性。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X1: PB.1 / X2: PB.2
Y1: SOL.A / Y2: SOL.B
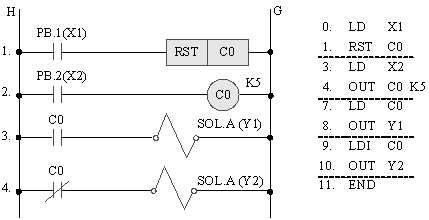
PLC階梯圖及程式
3-4-12 單電磁閥計數迴路
1. 實習目的:瞭解計數器之特性及應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2
Y1: SOL.A
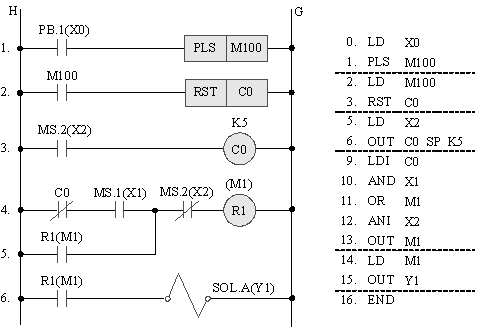
PLC階梯圖及程式
3-4-13 雙電磁閥計數迴路
1. 實習目的:瞭解計數器之特性及應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB / X1: MS.1 / X2: MS.2
Y1: SOL.A+ / Y2: SOL.A-
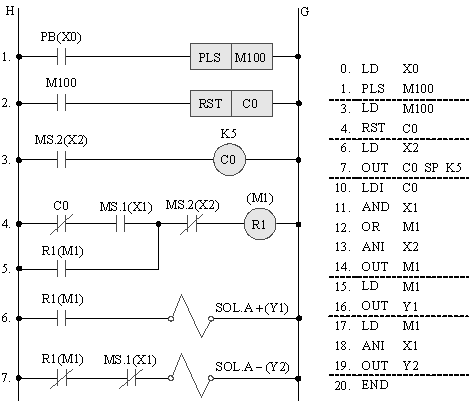
PLC階梯圖及程式
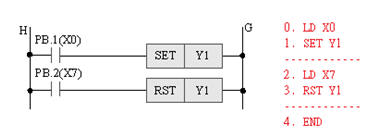
3-4-14 單電磁閥SET/RST指令應用迴路
1. 實習目的:搭配按鈕輸入及SET/RST指令以單電磁閥做氣壓缸控制。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X7: PB.2
Y1: SOL.A
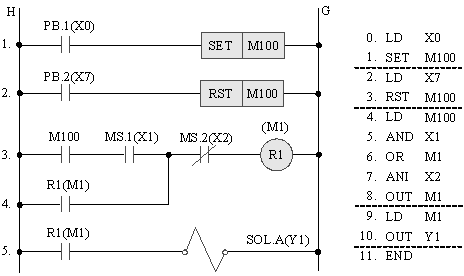
PLC階梯圖及程式
3-4-15 雙電磁閥SET/RST指令應用迴路
1. 實習目的:搭配按鈕輸入及SET/RST指令以雙電磁閥做氣壓缸控制。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X7: PB.2
Y1: SOL.A+ / Y2: SOL.A-
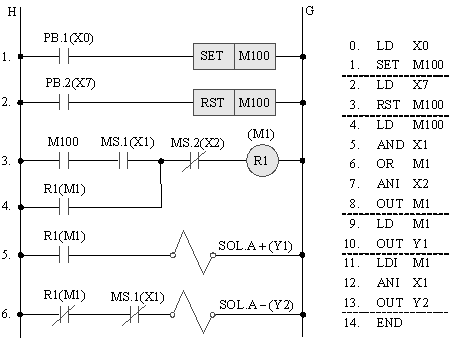
PLC階梯圖及程式
3-4-16 雙電磁閥單一按鈕控制迴路
1. 實習目的:單按鈕控制應用之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB / X1: MS.1
Y1: SOL.A+ / Y2: SOL.A-
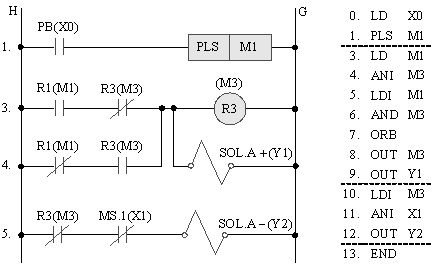
PLC階梯圖及程式
3-4-17 MOV指令之應用-1
1. 實習目的:利用MOV指令改變計時器參數使氣壓缸計時時間改變之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB / X2: MS.2 / X7: SW.1 / X10: SW.2
Y1: SOL.A
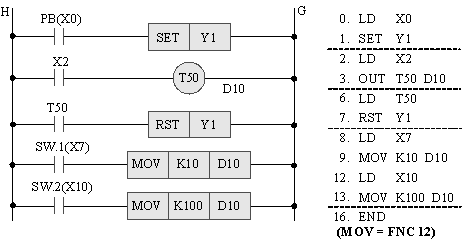
PLC階梯圖及程式
3-4-18 MOV指令之應用-2
1. 實習目的:利用MOV指令改變計數器參數使氣壓缸動作次數改變之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB / X7: SW.1 / X10: SW.2
Y1: SOL.A+ / Y2: SOL.A-
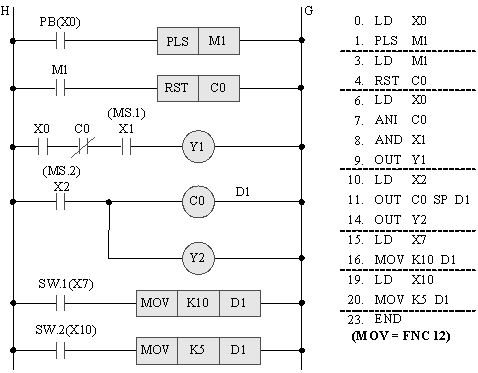
PLC階梯圖及程式
3-4-19 單電磁閥OFF DELAY計時復歸迴路之應用
1. 實習目的:利用OFF DELAY迴路於氣壓缸計時回位控制之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB
Y1: SOL.A
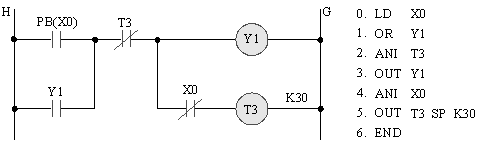
PLC階梯圖及程式
3-4-20 雙電磁閥OFF DELAY計時復歸迴路之應用
1. 實習目的:利用OFF DELAY迴路於氣壓缸計時回位控制之練習。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB / X1: MS.1
Y1: SOL.A+ / Y2: SOL.A-
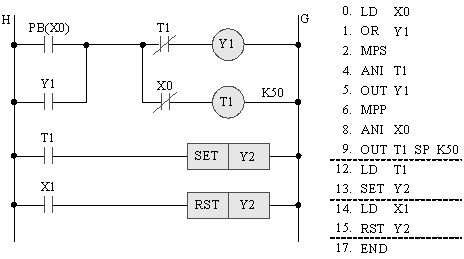
PLC階梯圖及程式
3-5 應用迴路 HOME
3-5-1 單電磁閥雙缸順序動作迴路
1. 實習目的:瞭解PLC於單電磁閥順序控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
A._ 雙缸順序動作迴路-1
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X4: MS.4 / X7: PB.2
Y1: SOL.A / Y2: SOL.B
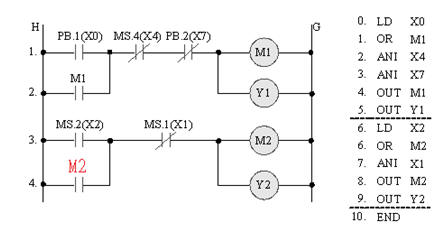
PLC階梯圖及程式
B._ 雙缸順序動作迴路-2
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X7: PB.2
Y1: SOL.A / Y2: SOL.B
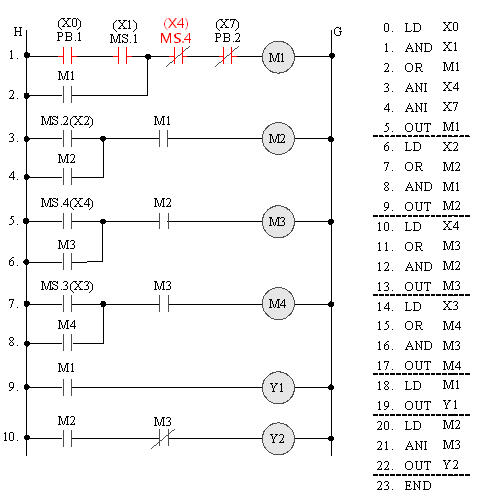
PLC階梯圖及程式
C.雙缸順序動作迴路-3
I/O配置: X0: PB / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4
Y1: SOL.A / Y2: SOL.B
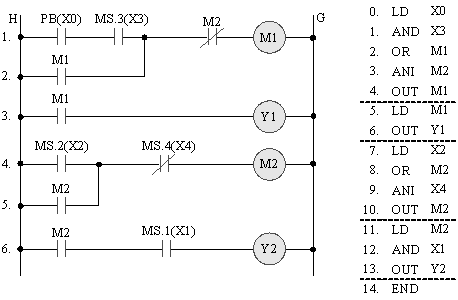
PLC階梯圖及程式
3-5-2 雙電磁閥雙缸順序動作迴路
1. 實習目的:瞭解PLC於雙電磁閥順序控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
A._ 雙缸順序動作迴路-1
I/O配置: X0: PB / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B-
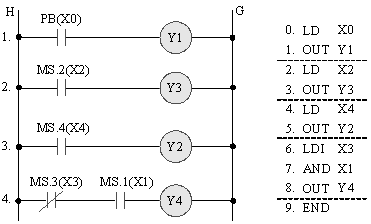
PLC階梯圖及程式
B. 雙缸順序動作迴路-2
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X7: PB.2
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B-
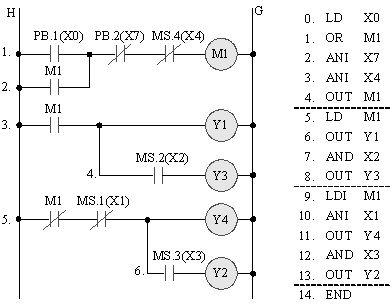
PLC階梯圖及程式
C. 雙缸順序動作迴路-3
I/O配置: X0: PB / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B-
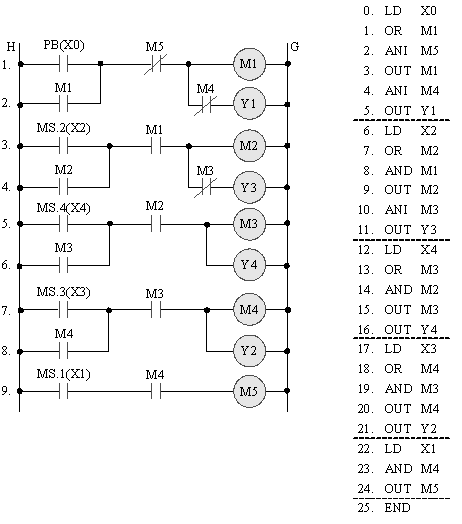
PLC階梯圖及程式
3-5-3 單電磁閥計時動作迴路
1. 實習目的:瞭解PLC於單電磁閥計時動作控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
A.雙缸計時控制迴路
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X7: PB.2
Y1: SOL.A / Y2: SOL.B
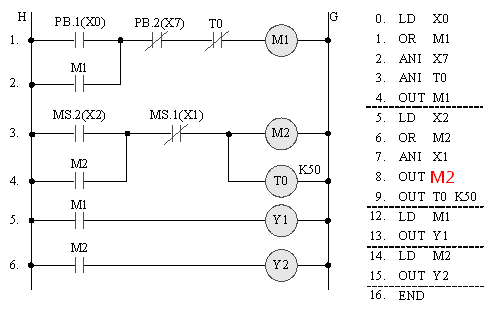
PLC階梯圖及程式
B.三缸計時控制迴路
I/O配置: X0: PB.1 / X2: MS.2 / X4: MS.4 / X7: PB.2
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
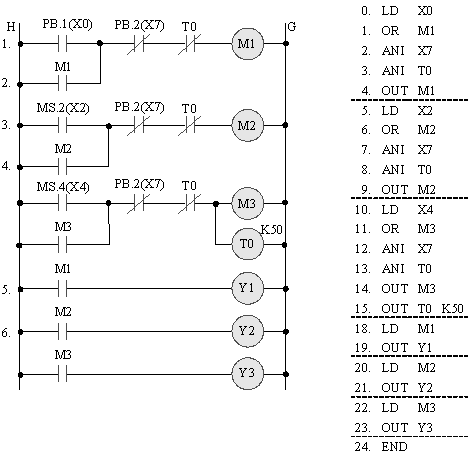
PLC階梯圖及程式
3-5-4 雙電磁閥計時動作迴路
1. 實習目的:瞭解PLC於雙電磁閥計時動作控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
A. 雙缸計時控制迴路
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X7: PB.2
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B-
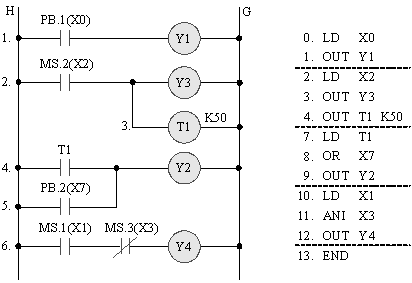
PLC階梯圖及程式
B. 三缸計時控制迴路
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X5: MS.5 / X6: MS.6
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B- /
Y5: SOL.C+ / Y6: SOL.C-
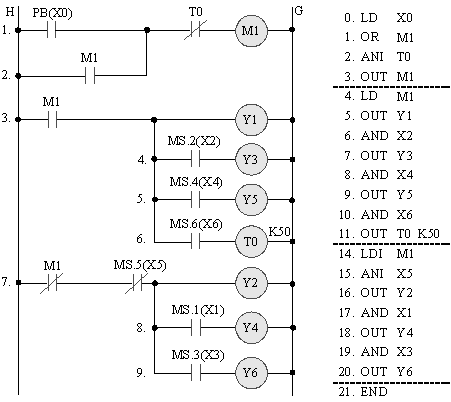
PLC階梯圖及程式
3-5-5 單電磁閥雙缸計數反覆動作控制迴路
1. 實習目的:瞭解PLC於單電磁閥計數動作控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 / X7: PB.2
Y1: SOL.A / Y2: SOL.B
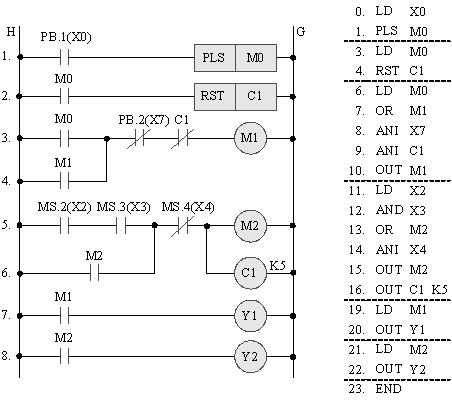
PLC階梯圖及程式
3-5-6 雙電磁閥雙缸計數動作控制迴路
1. 實習目的:瞭解PLC於雙電磁閥計數動作控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X7: PB.2
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B-
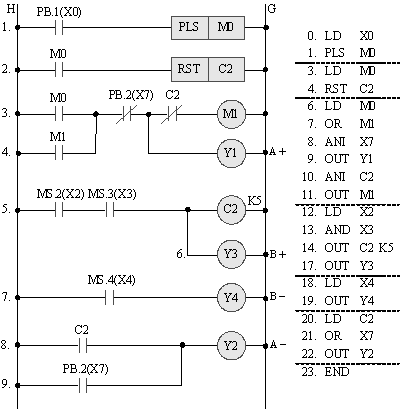
3-5-7 雙電磁閥三缸順序動作急停後逆序回位迴路
1. 實習目的:瞭解PLC之MC (Master Control) 指令於急停逆序回位控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(b)
I/O配置: X0: PB.1 / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X5: MS.5 / X6: MS.6 / X7: EMS-PB
Y1: SOL.A+ / Y2: SOL.A- / Y3: SOL.B+ / Y4: SOL.B- /
Y5: SOL.C+ / Y6: SOL.C-
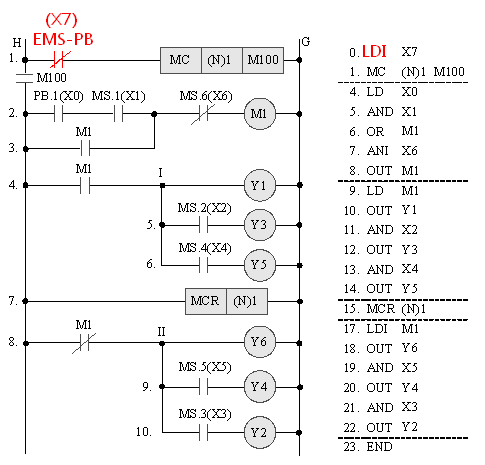
PLC階梯圖及程式
3-5-8 單電磁閥三缸順序動作急停順序回位控制迴路
1. 實習目的:瞭解PLC於順序動作急停控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X5: MS.5 / X6: MS.6 / X7: EMS-PB
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
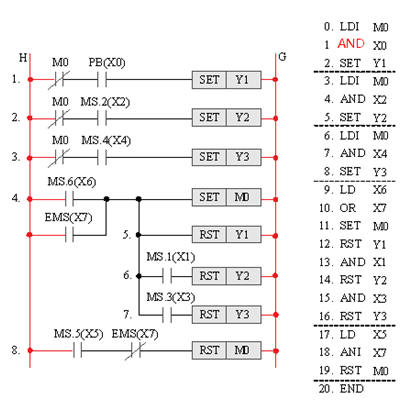
PLC階梯圖及程式
3-5-9 單電磁閥三缸順序動作急停回位控制迴路
1. 實習目的:瞭解PLC於順序動作急停控制之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X5: MS.5 / X6: MS.6 / X7: EMS-PB
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
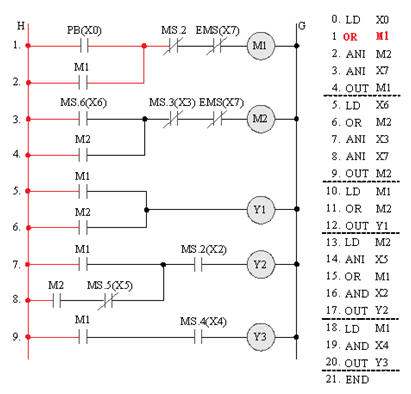
PLC階梯圖及程式
3-5-10 單電磁閥三缸順序動作計時控制迴路
1. 實習目的:瞭解PLC於計時控制迴路之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X5: MS.5 / X6: MS.6
Y1: SOL.A / Y2: SOL.B / Y3: SOL.
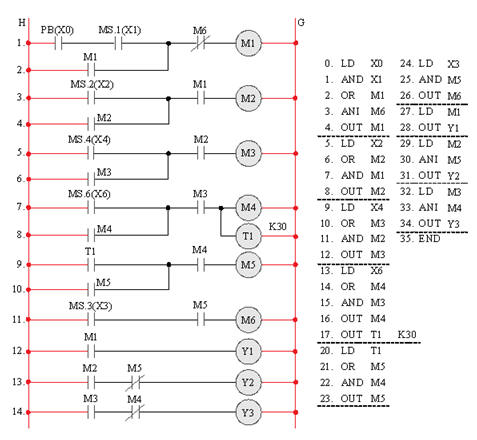
PLC階梯圖及程式
3-5-11單電磁閥三缸順序動作急停行程到底解除後繼續動作控制迴路
1. 實習目的:瞭解PLC於順序動作急停控制迴路之應用。
2. 使用迴路與程式:
氣壓迴路參考圖3-8(a)
I/O配置: X0: PB / X1: MS.1 / X2: MS.2 / X3: MS.3 / X4: MS.4 /
X5: MS.5 / X6: MS.6 / X7: EMS-PB
Y1: SOL.A / Y2: SOL.B / Y3: SOL.C
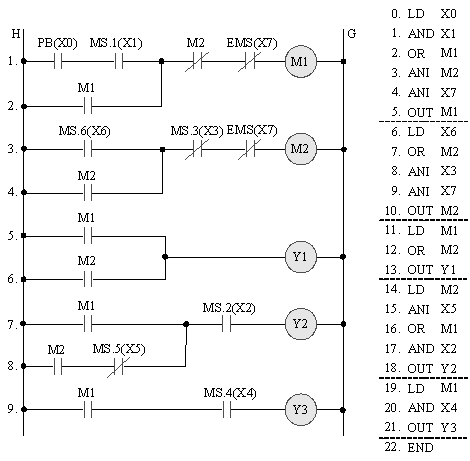
3-5-12 三缸順序動作中途停止控制迴路
1. 實習目的:瞭解負載缸平衡控制與PLC順序動作中途停止控制之應用。
2. 使用迴路與程式:
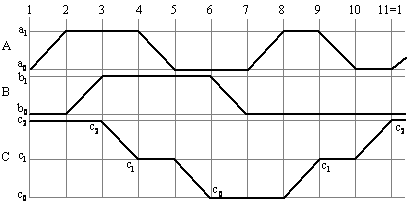
位移 - 時間圖
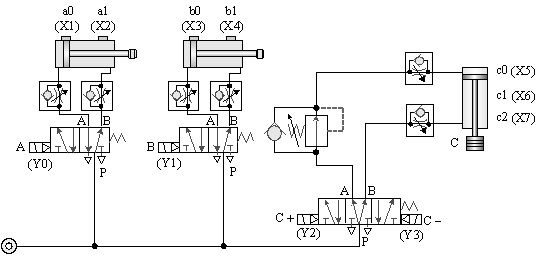
氣壓迴路圖
I/O配置: X0: PB.1 / X1: a0 / X2: a1 / X3: b0 / X4: b1 /
X5: c0 / X6: c1 / X7: c2
Y0: SOL.A / Y1: SOL.B / Y2: SOL.C+ / Y3: SOL.C-
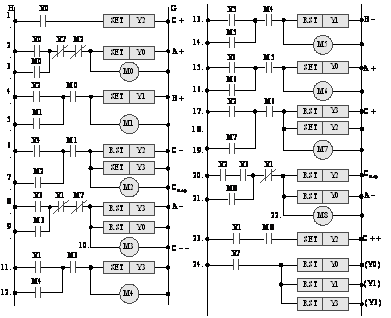
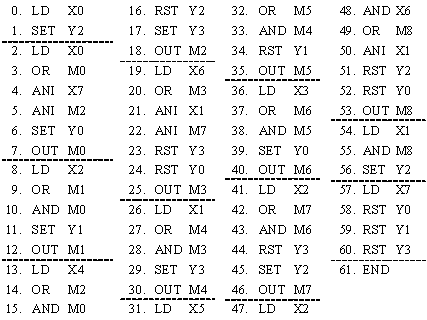
PLC程式
3-5-13 三缸順序動作兩段速度控制迴路
1. 實習目的:瞭解PLC於順序動作中途停止控制之應用。
2. 使用迴路與程式:
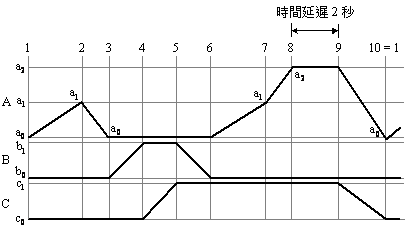
位移 - 時間圖
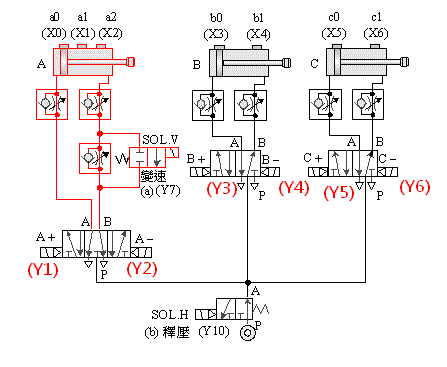
氣壓迴路圖
I/O配置: X10: PB.1 / X0: a0 / X1: a1 / X2:a2 / X3: b0 / X4: b1 / X5: c0 / X6: c1 / X7: EMS-PB2
Y0:RL/Y1:SOL.A+/Y2:SOL.A-/Y3:SOL.B+/Y4:SOL.B-/Y5: SOL.C+/Y6: SOL.C-/Y7:SOL.V/ Y10:SOL.H
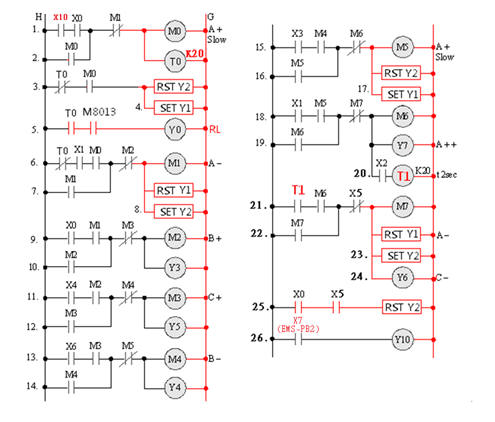
PLC階梯圖
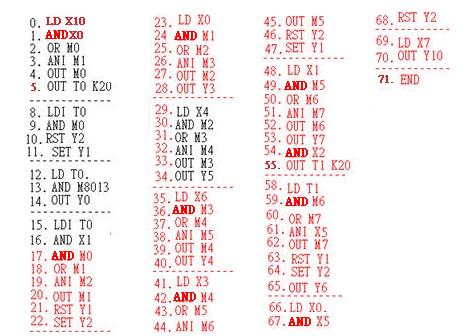
PLC程式

[1]
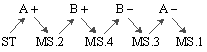
位置訊號與切動關係:氣壓缸於動作行程中與磁簧開關間之位置觸發訊號與切動之下一步動作關係。
以A+B+B-A-
為例,其位置訊號與切動關係圖例如下所示:
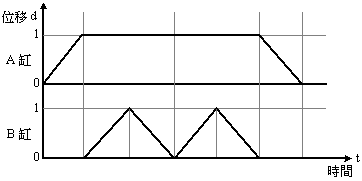
[2] 位移 - 時間圖:標示氣壓缸動作狀態之圖表,圖中水平軸為時間、垂直軸為位移,斜率為速度。
以A+B+B-B+B-A- 為例,其B缸慢出快回,位移 - 時間圖例如下所示: