4-1 氣壓系統迴路設計之基本步驟
TOP
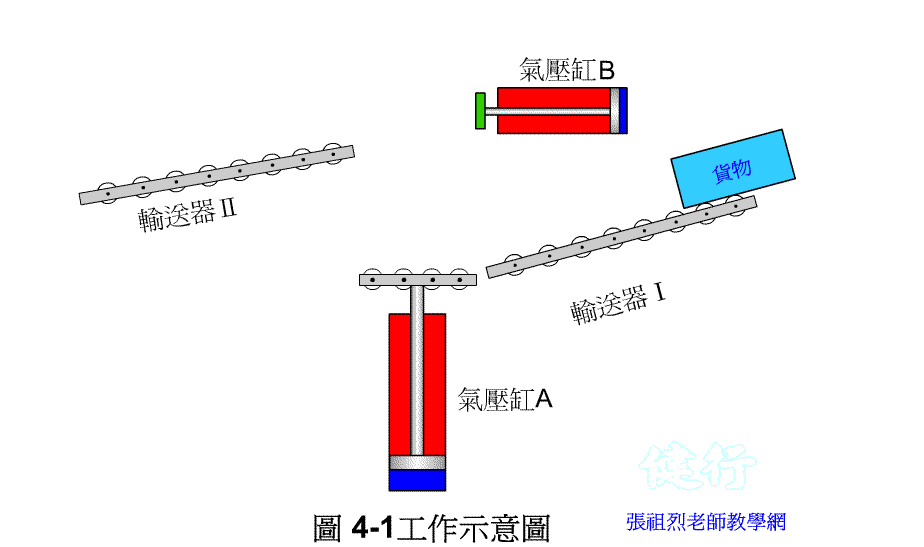
步驟一:繪出工作示意圖P137
步驟二:寫出系統中氣壓缸之運動順序
(1) 位移 - 步驟圖 (travel-step diagram) TOP
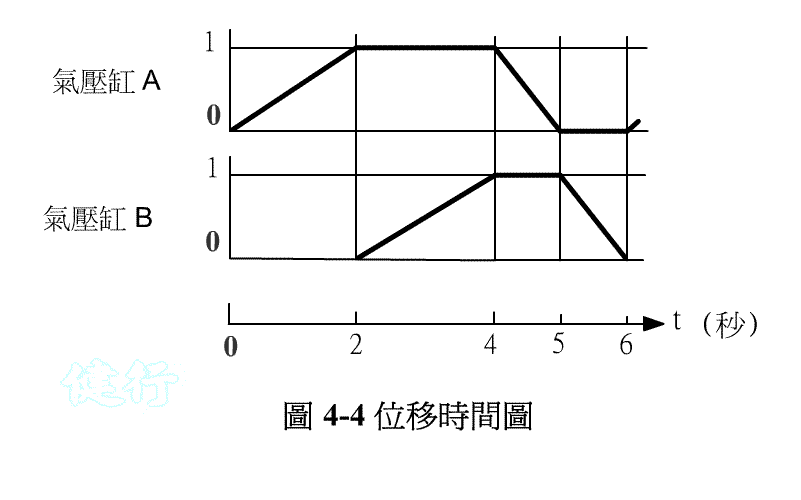
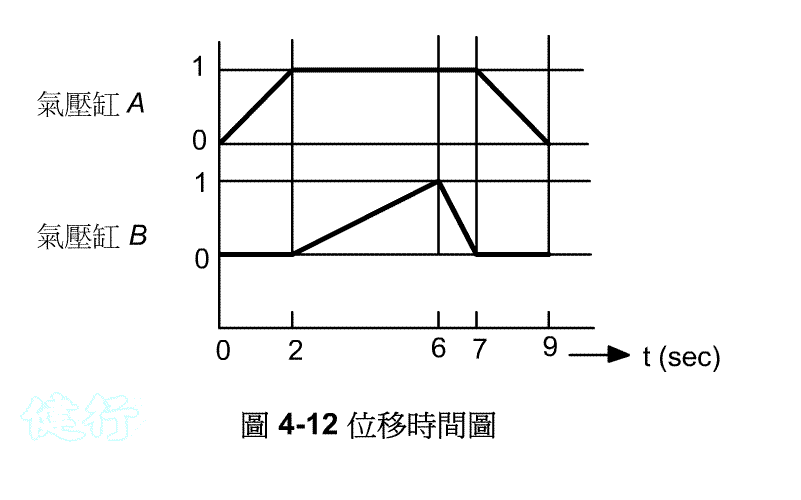
(2) 位移 - 時間圖 (travel-time diagram,亦稱時間 - 行程圖 ) TOP
步驟三:根據機能圖 ( 或控制訊號圖 )
TOP
設計氣壓控制迴路
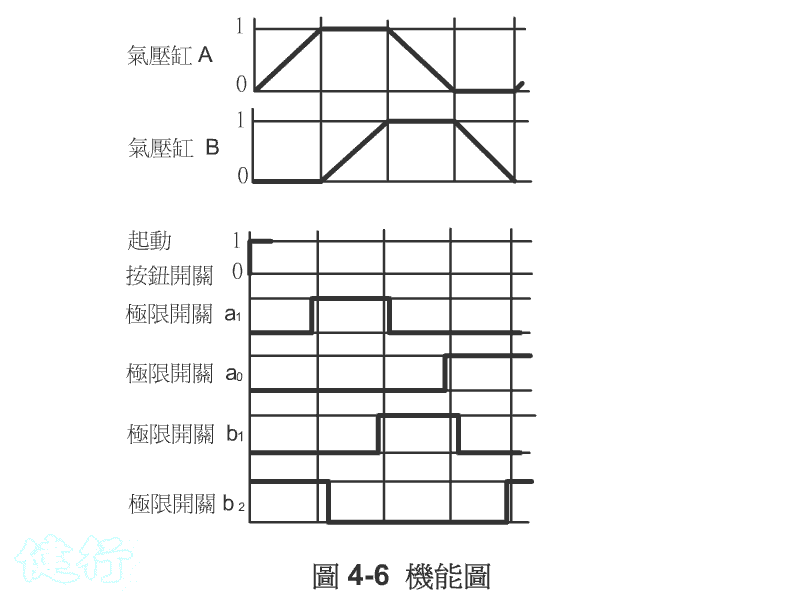
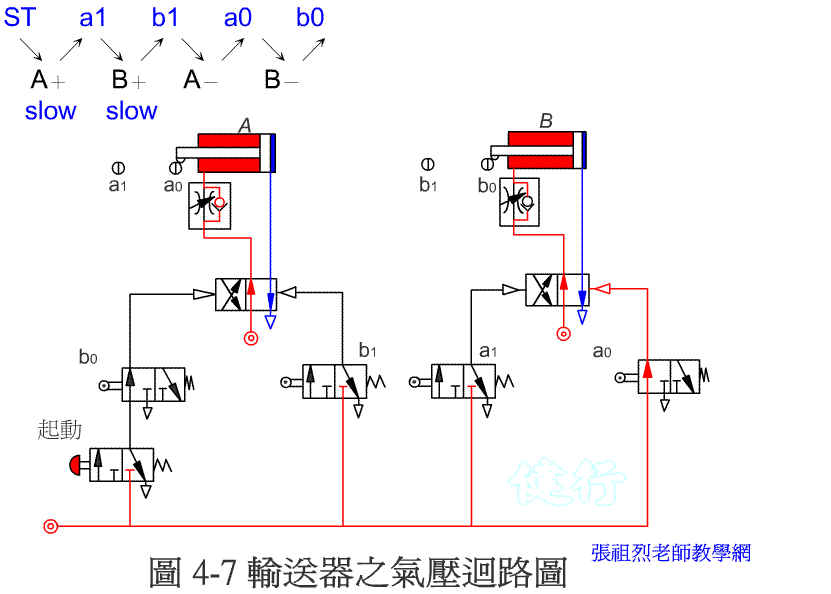
步驟四:建立元件使用表 TOP

本章所探討的氣壓控制迴路主要以傳統之純氣壓控制為主,其使用操作壓力在3∼8kgf/cm2,出力在 0~3000kgf 之間,速度在0.5~ 1.5 m/sec之間,以下為幾種常用之純氣壓迴路設計方法。
1. 直覺法。
2. 串級法。
3. 循環步進法。
4-2 直覺法 (method or intuition) P143 TOP
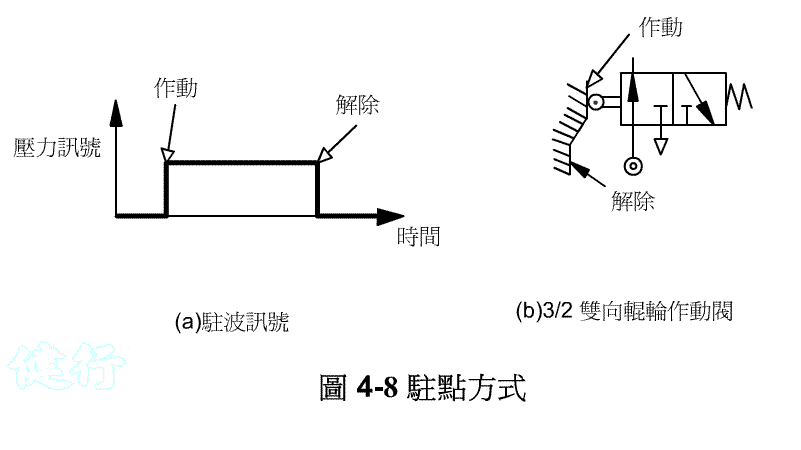
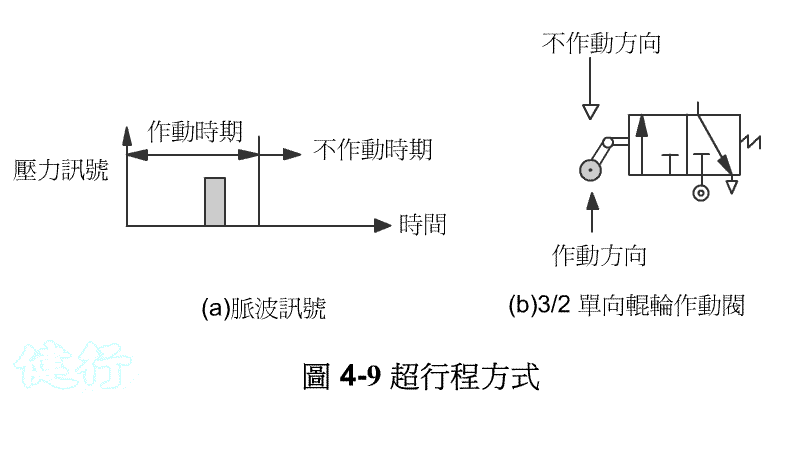
此種設計方法的訊號處理方式有下列方式:
1. 駐波訊號 [ 駐點 (standing) 方式 ]:使用於一般訊號,以雙向
滾輪安裝於氣壓缸行程末端,產生駐波訊號,如圖4-8所示。
2. 脈波訊號 [ 超行程 (over travel) 方式 ]:使用於干涉訊號,以單向 滾輪安裝於氣壓缸行程末端內側,觸碰後離開,產生脈衝訊號,回程不觸發,如圖4-9所示 TOP
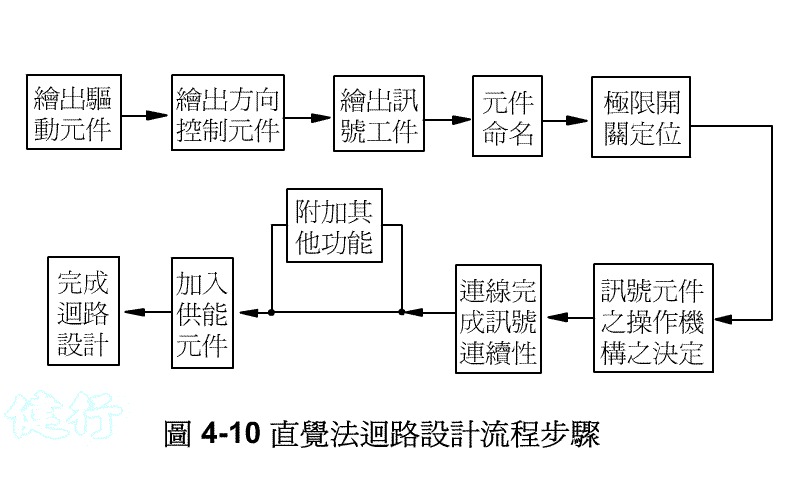
直覺法設計氣壓迴路可利用圖4-10之流程方式來逐一進行 TOP
=====================================================================
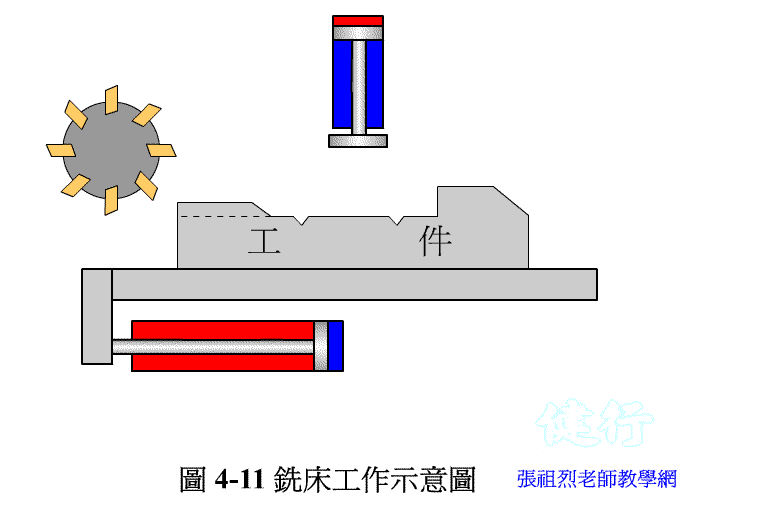
(b) 繪出運動圖,以位移時間圖表示,如圖4-12。同時以縮寫方式列出其運動順序為:A+B+A-B- TOP
(c) 繪製氣壓迴路 TOP
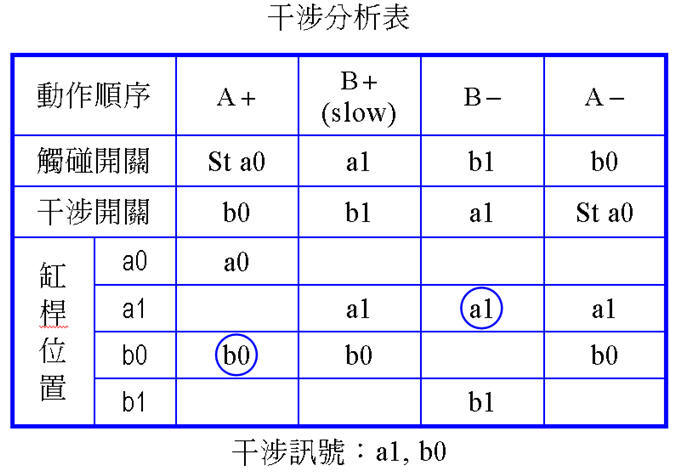
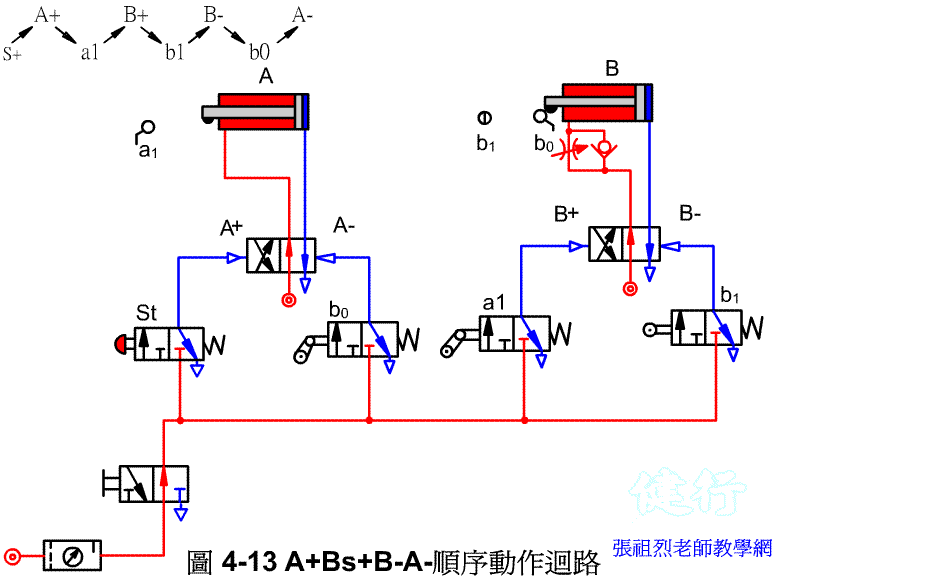
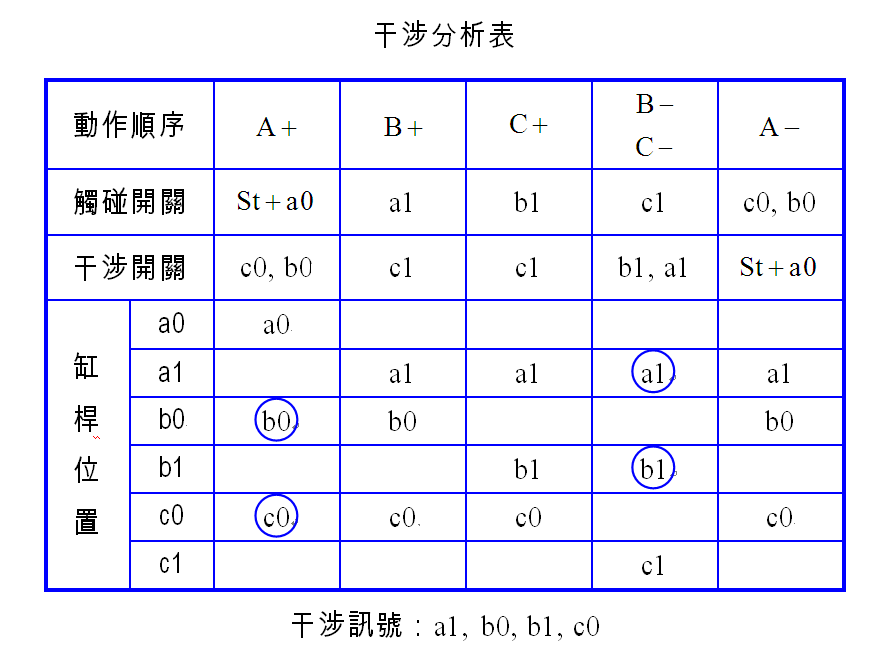
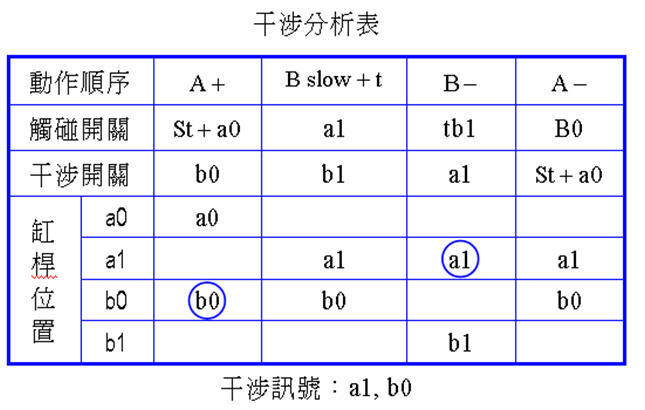
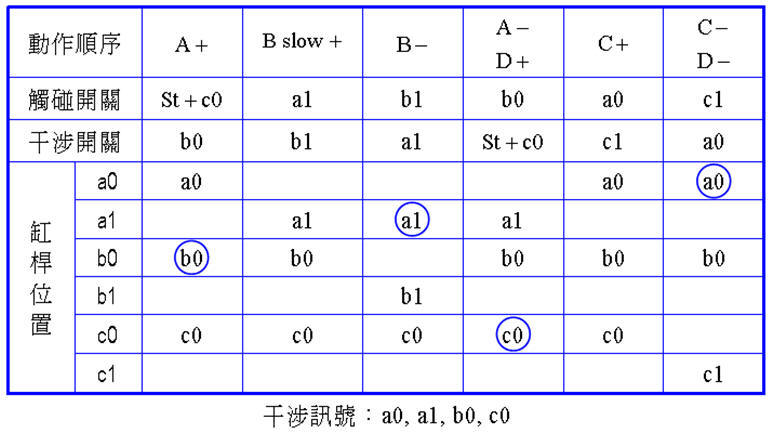
決定極限開關所採用之操作方式 ( 單向或雙向輥輪 ) : 會造成方向控制元件二邊之訊號衝突時,則需將干涉訊號以超行程方式處理成脈衝訊號 ( 即極限開關須採用單向輥輪並內移 ) 。其餘的訊號元件則用雙向輥輪作動。可建立如下圖 之干涉分析表分析之
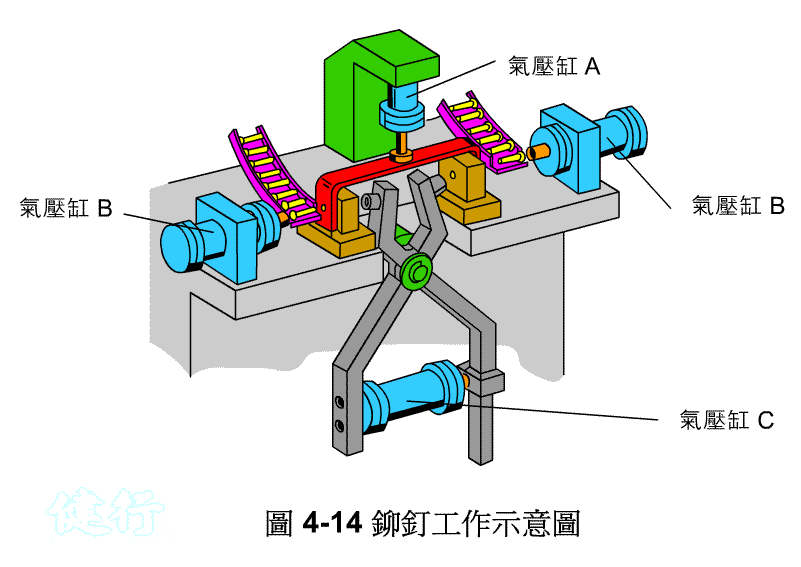
範例4-2 鉚釘鉚合機氣壓控制迴路設計 TOP
(a) 工作示意圖
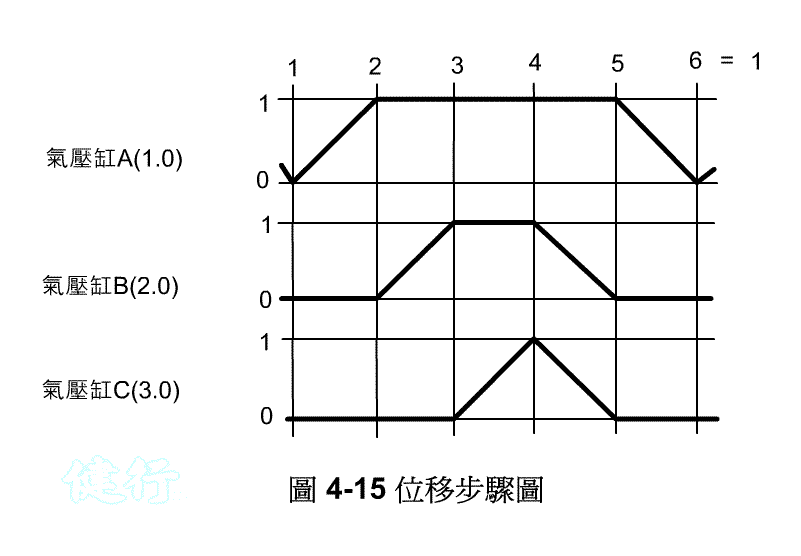
(b) 位移時間圖 TOP
(c) 氣壓迴路 TOP
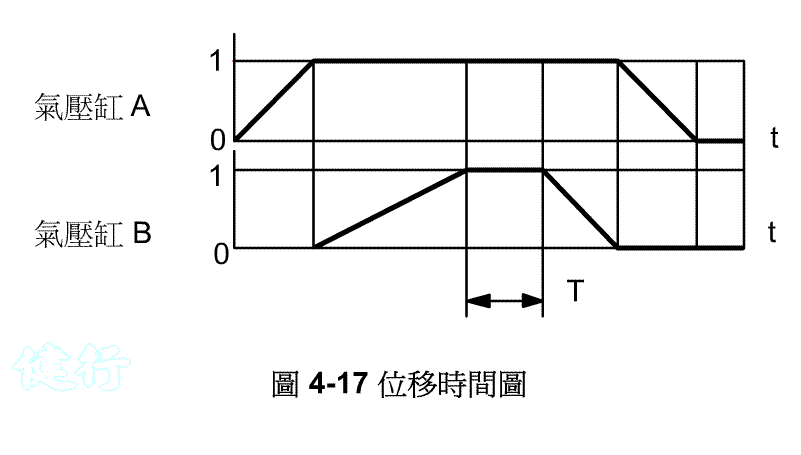
範例4-3 鑽孔工作氣壓控制迴路設計。
(a)位移時間圖。
TOP
運動順序為:A+ Bslow+
B- A-。
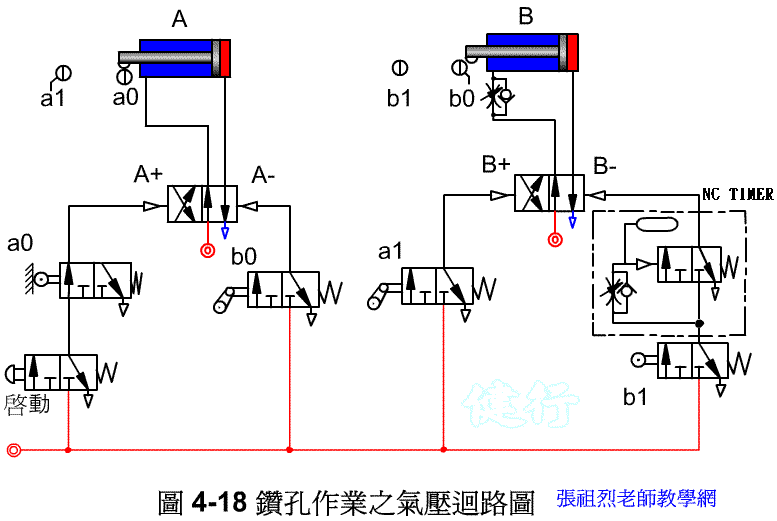
(b)氣壓迴路 TOP
干涉訊號為a1、b0,改單輥以超行程方式內移處理。
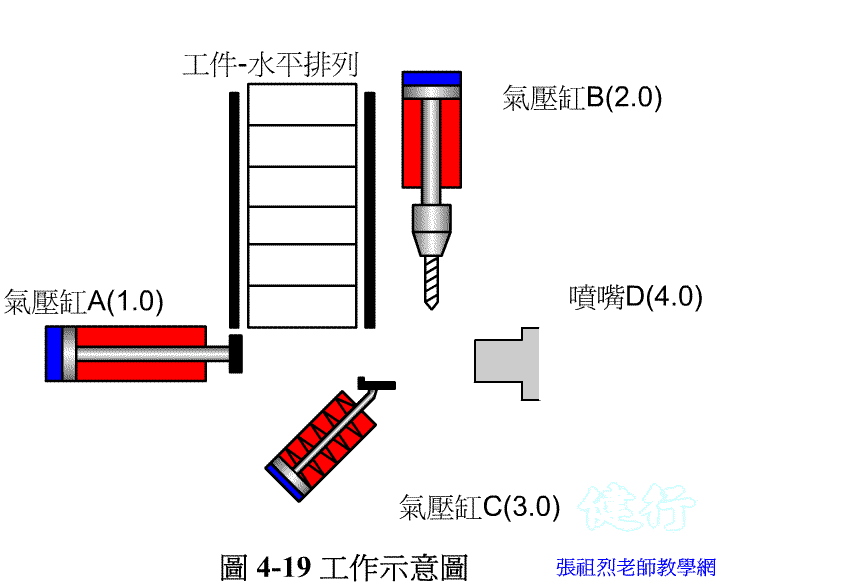
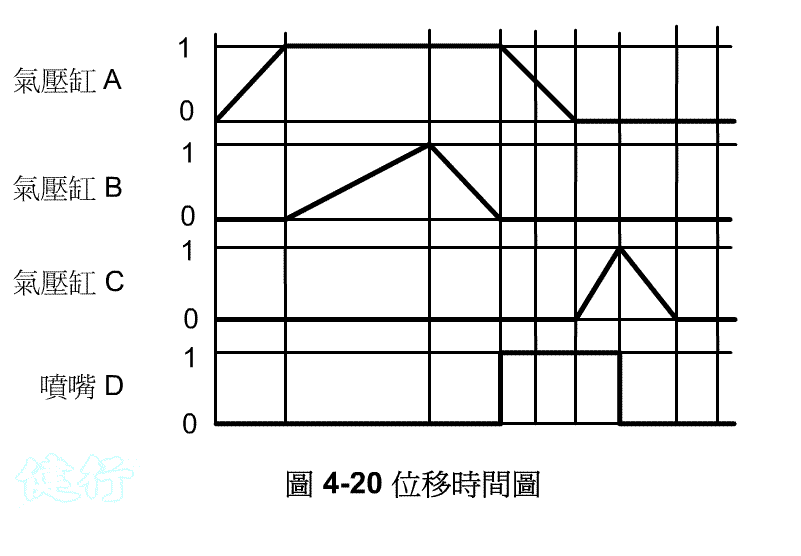
範例4-4 具有單一循環操作與連續加工循環功能之自動鑽孔及退料工作氣壓控制迴路設計。 TOP
(a) 工作示意圖
(b) 位移時間圖 TOP
(c) 氣壓迴路 TOP
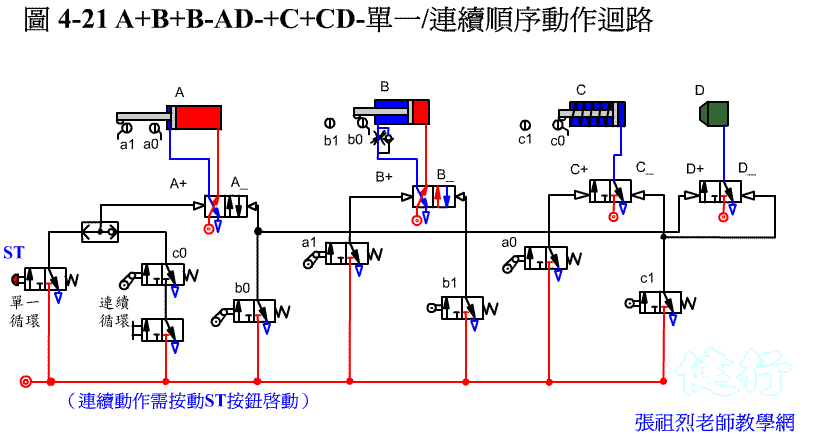
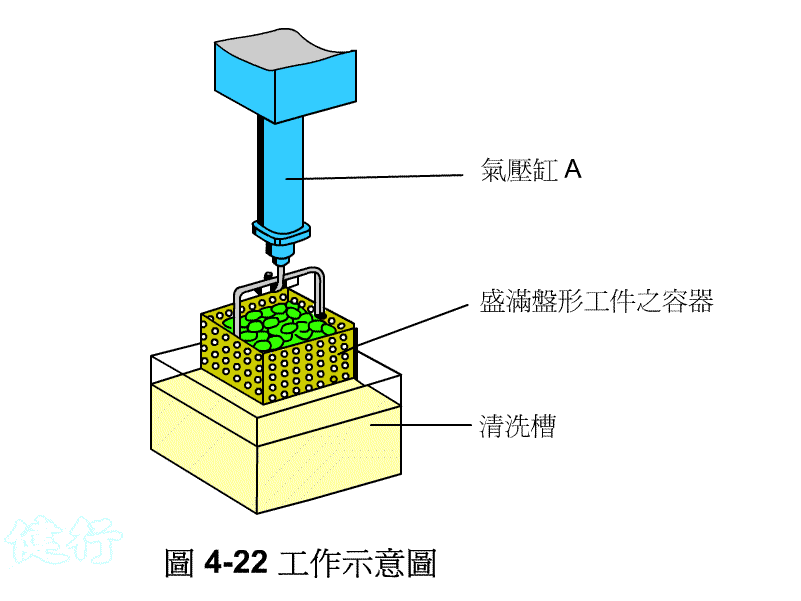
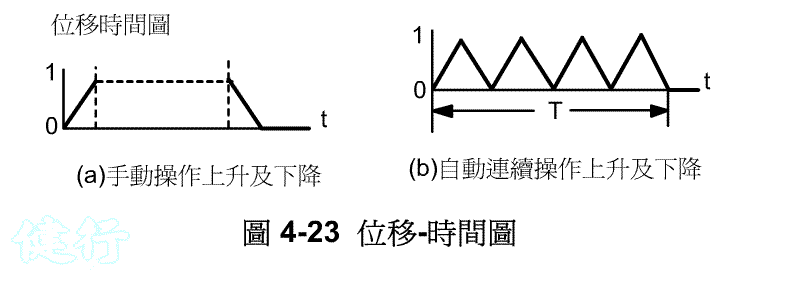
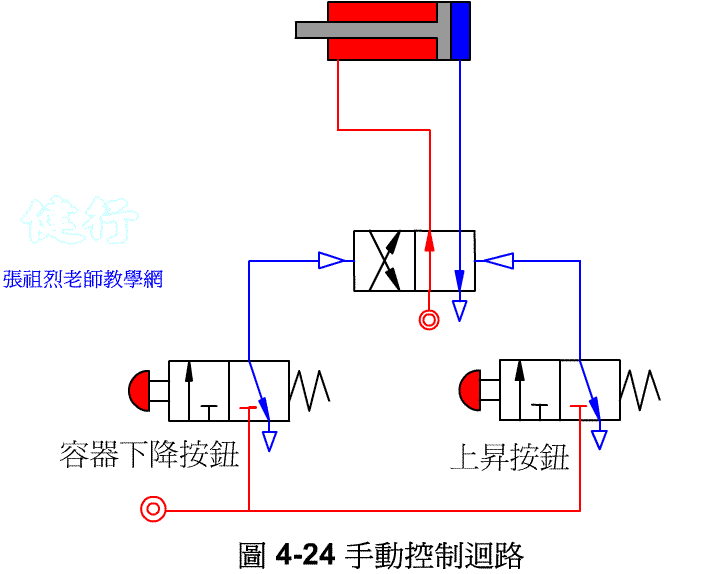
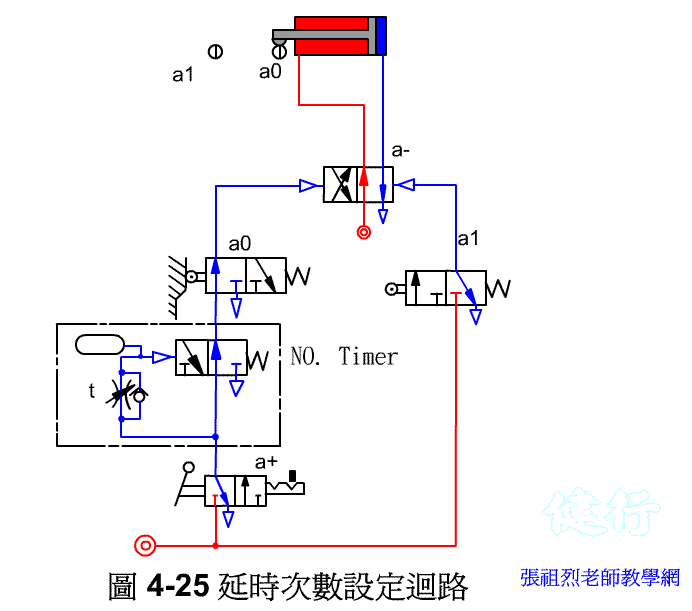
範例4-5 化學藥劑來清洗容器氣壓控制路設計。 TOP
(a) 工作示意圖
(b) 位移時間圖 TOP
(c) 氣壓迴路 TOP

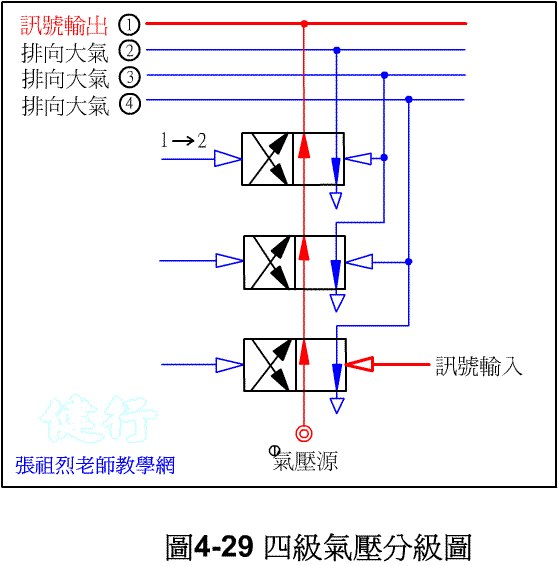
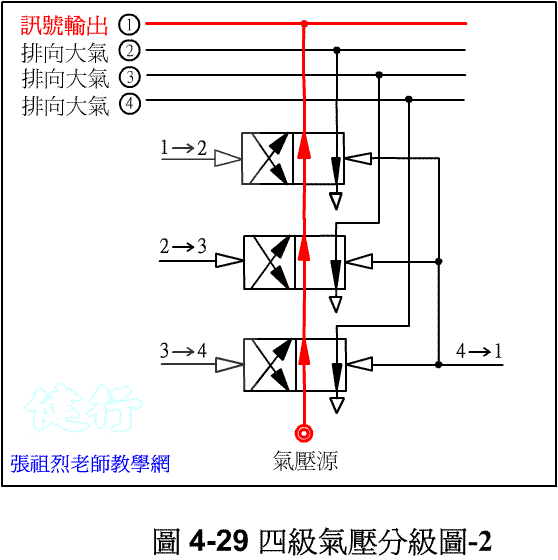
串級法 (method of cascade) 係利用4/2 ( 或5/2) 雙邊氣動閥 ( 或稱回動閥 ) 的訊號接轉作用,使複雜的控制保證每一回動作只輸出一個訊號:
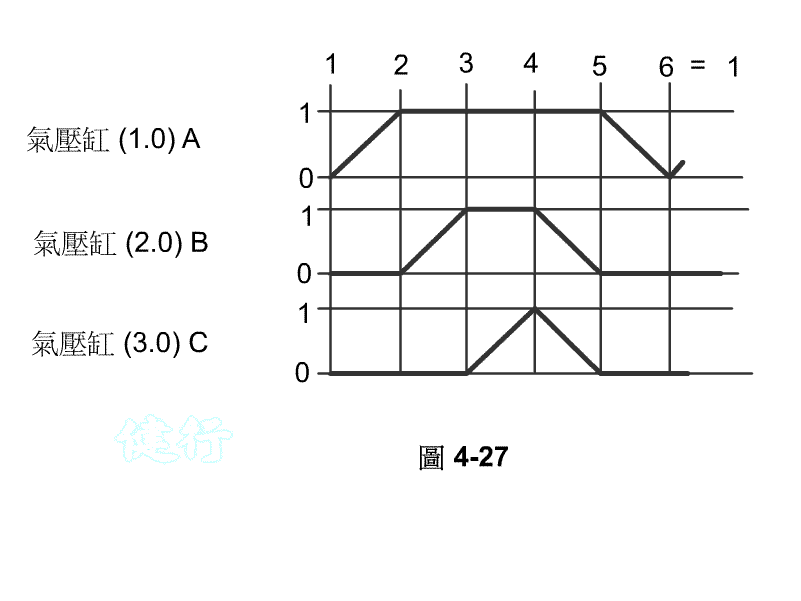
以圖4-27為例:
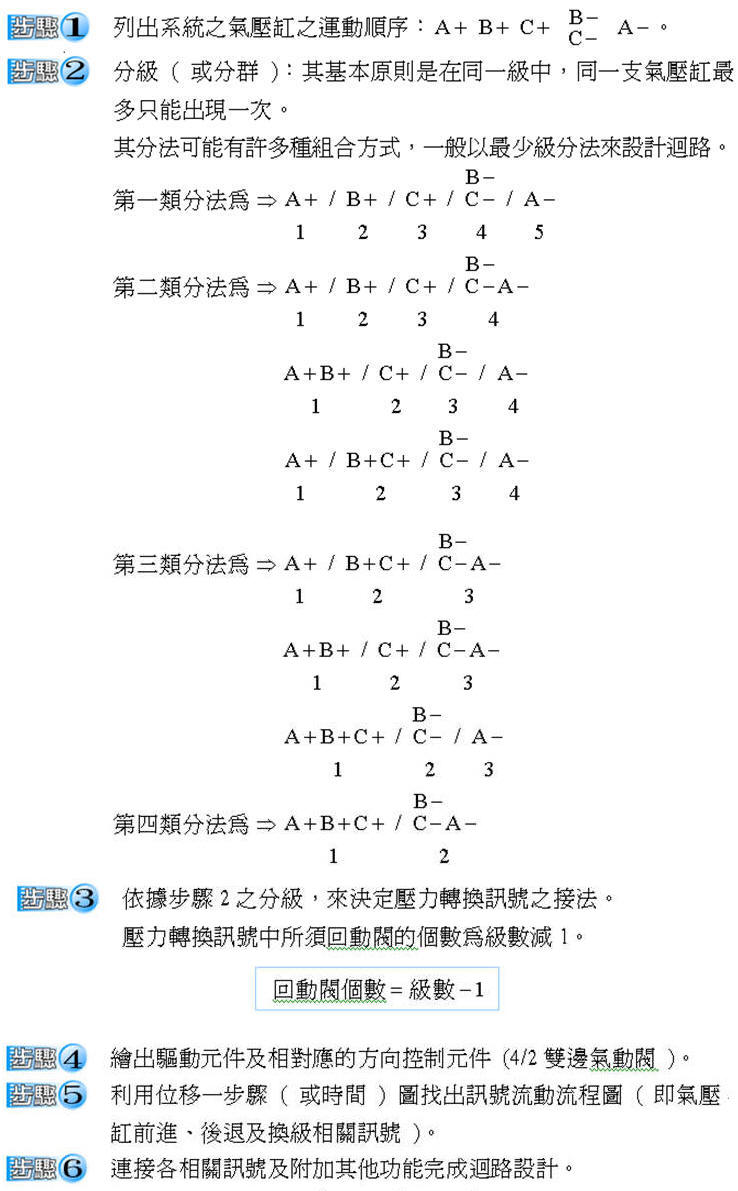
如何分級? TOP
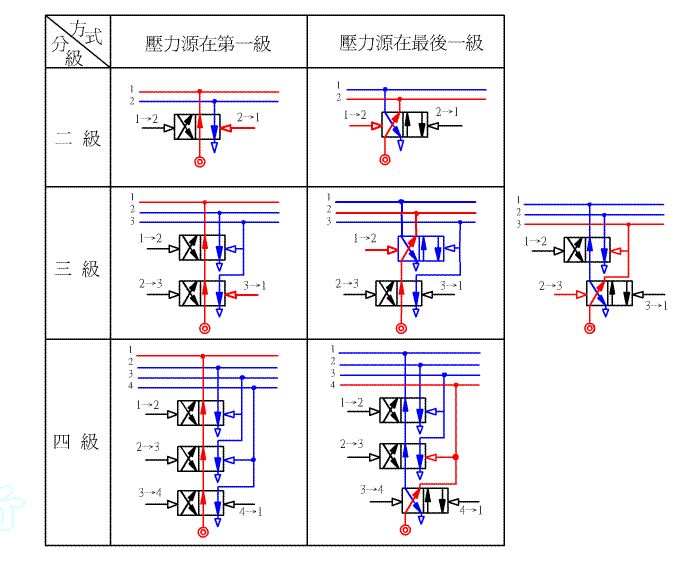
範例4-6 試以串級法設計下列氣壓控制迴路。
TOP
位移時間圖如圖4-33所示。
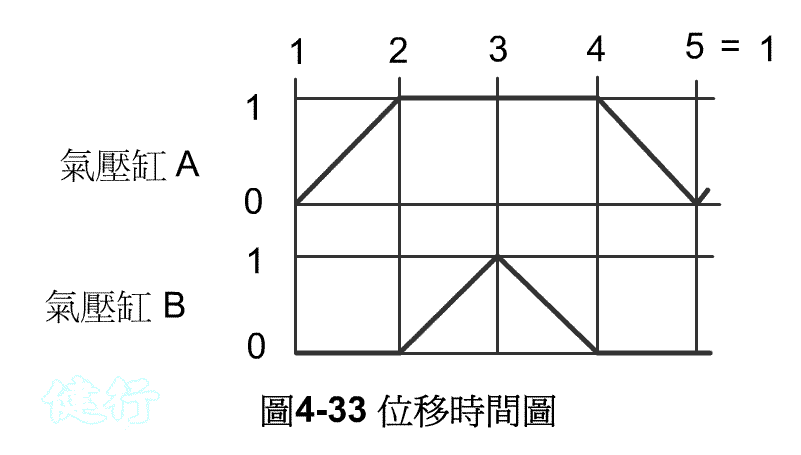
步驟1:列出運動順序 TOP
步驟2:分級。
步驟3:
繪出壓力轉換訊號。
步驟4:
繪出驅動元件、方向控制元件及極限開關位置且以字母方式命名。
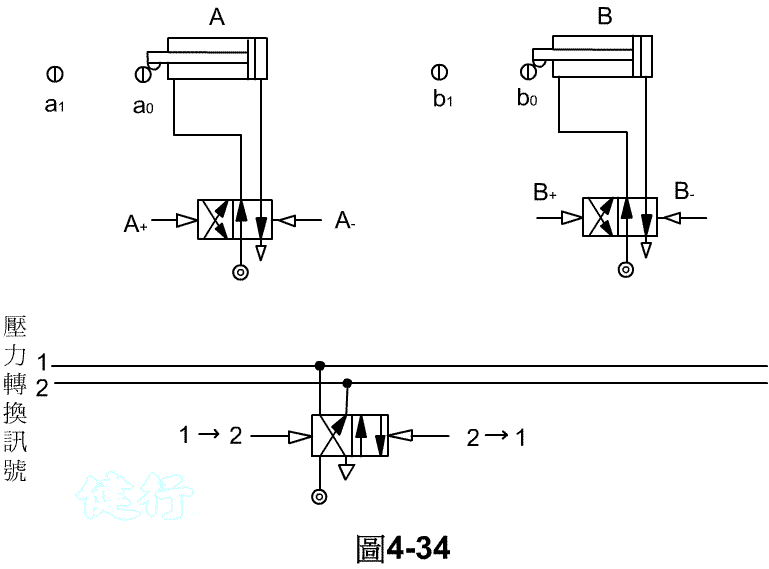
步驟5:列出訊號流程連接各相關訊號完成迴路。 TOP
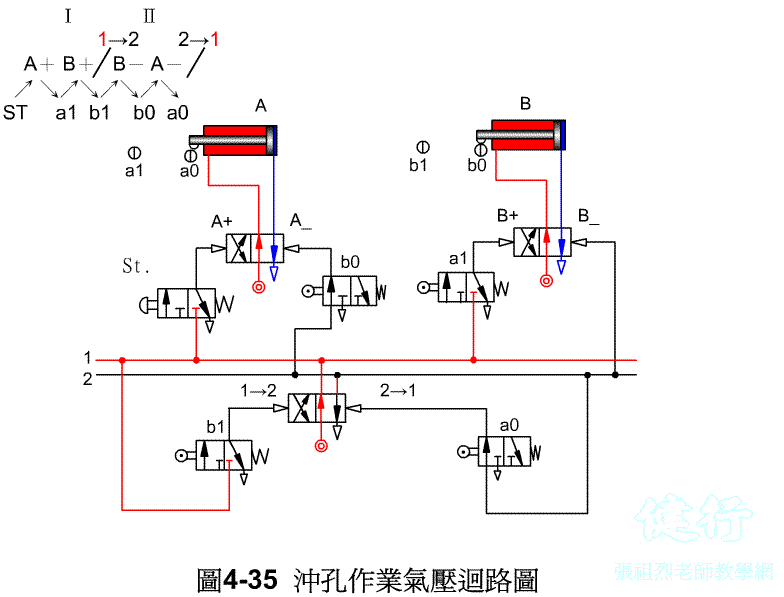
範例4-7 試設計下動作圖順序之氣壓控制迴路。 TOP
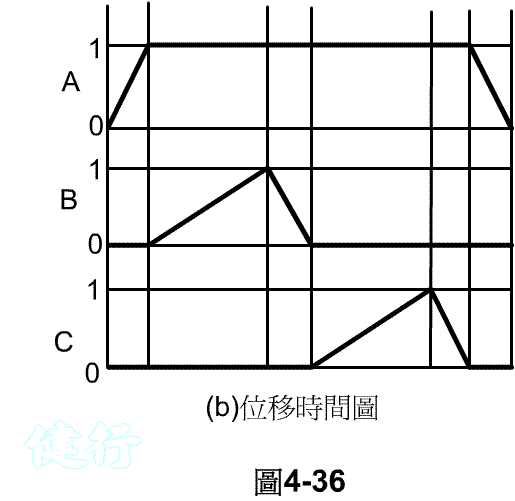


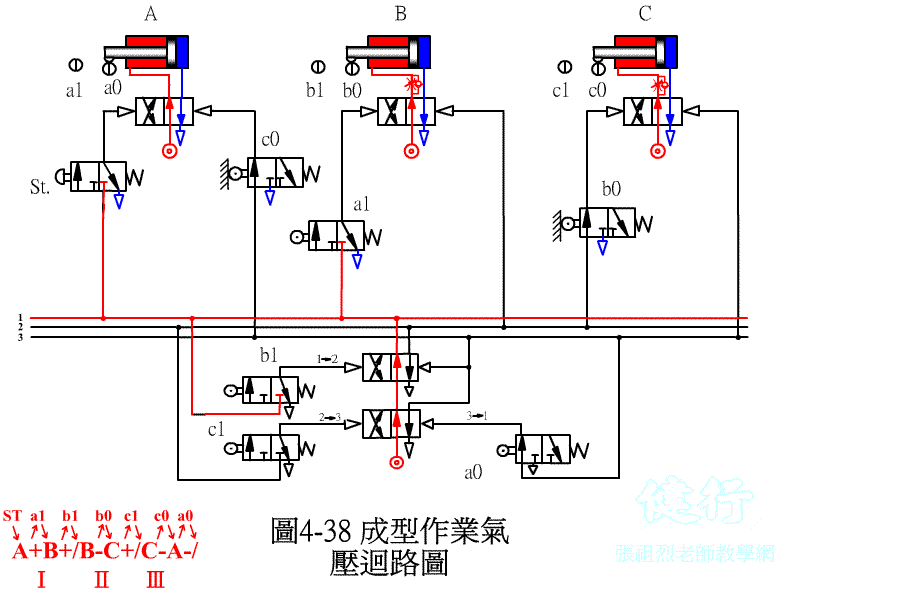
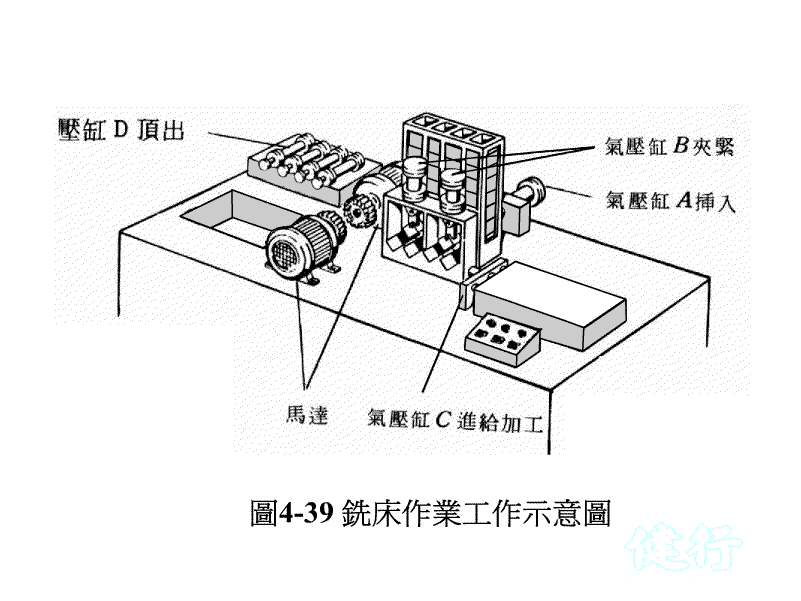
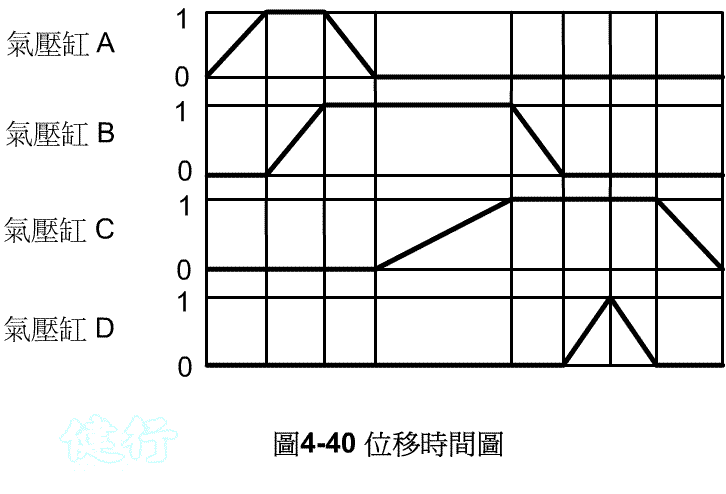
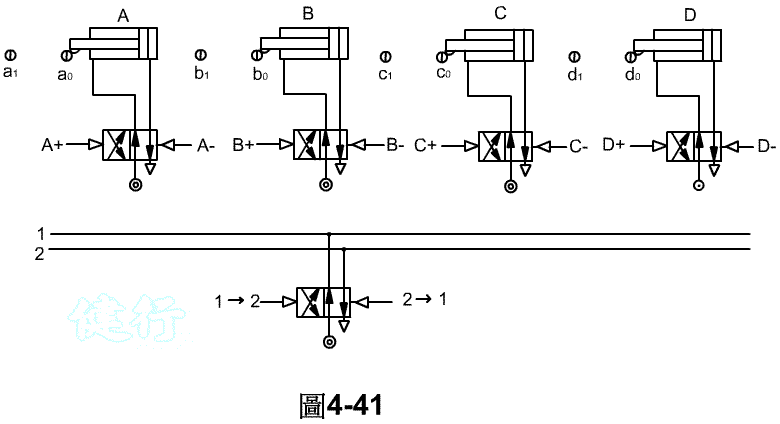
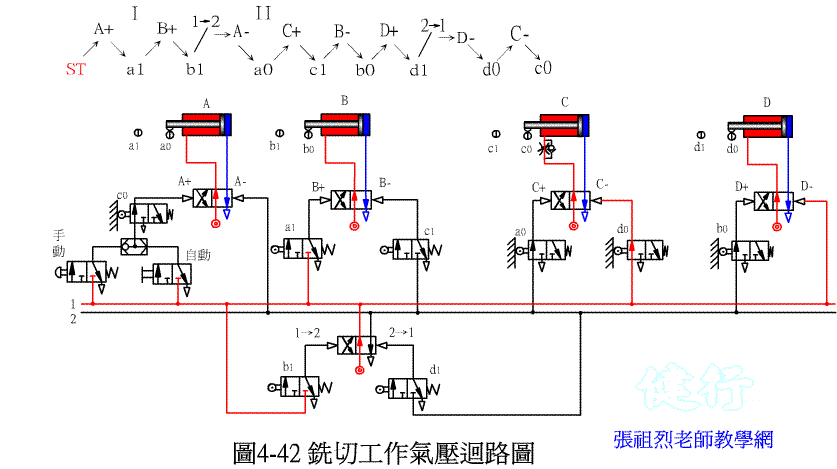
範例4-8 銑床銑切工作位移時間如圖4-40。 TOP
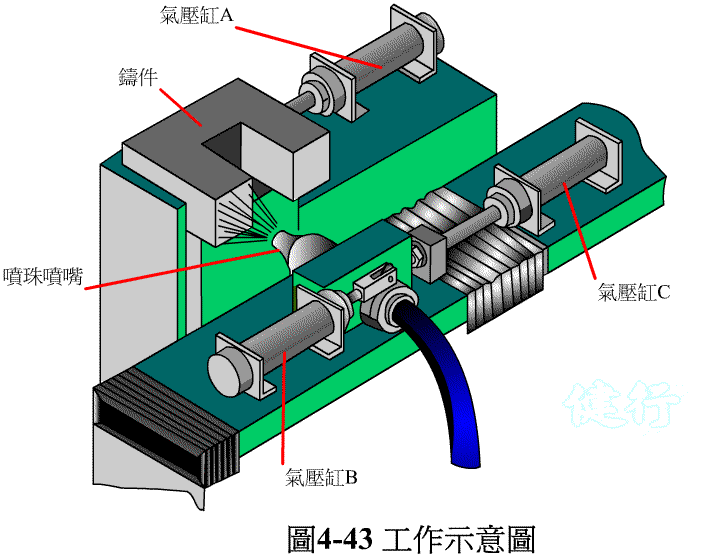
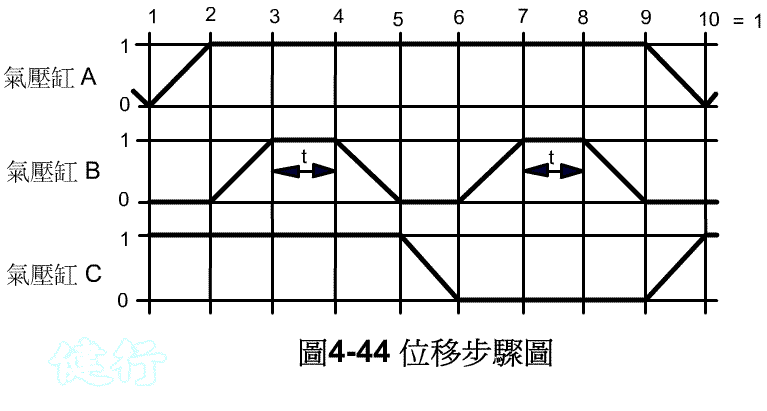
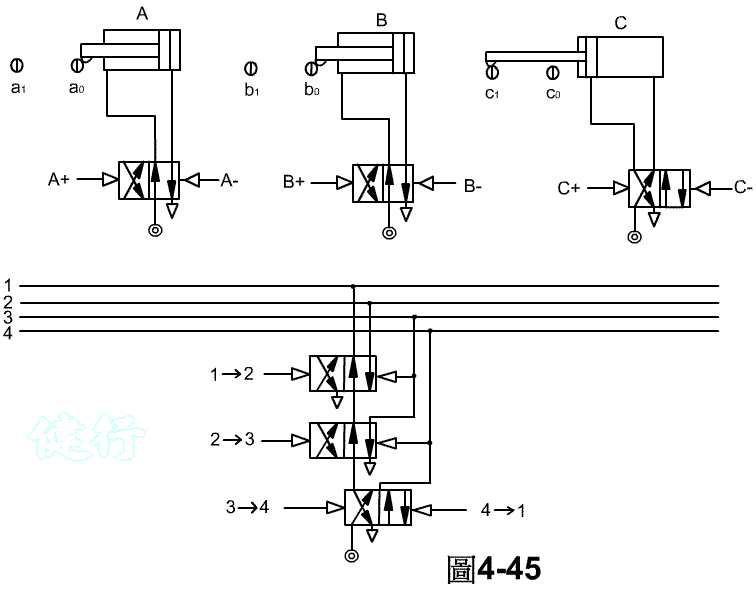
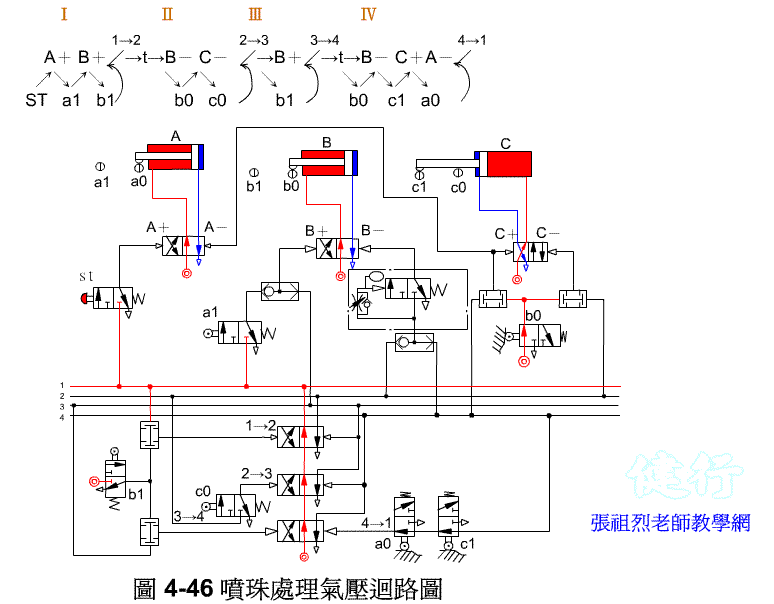
範例4-9 鑄件的噴珠處理工作示意圖與位移步驟如圖4-43、44。 TOP


步驟6: 連接各相關訊號,完成迴路設計。 TOP
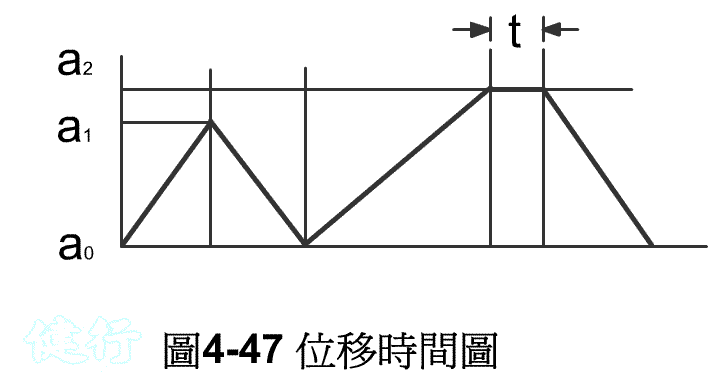
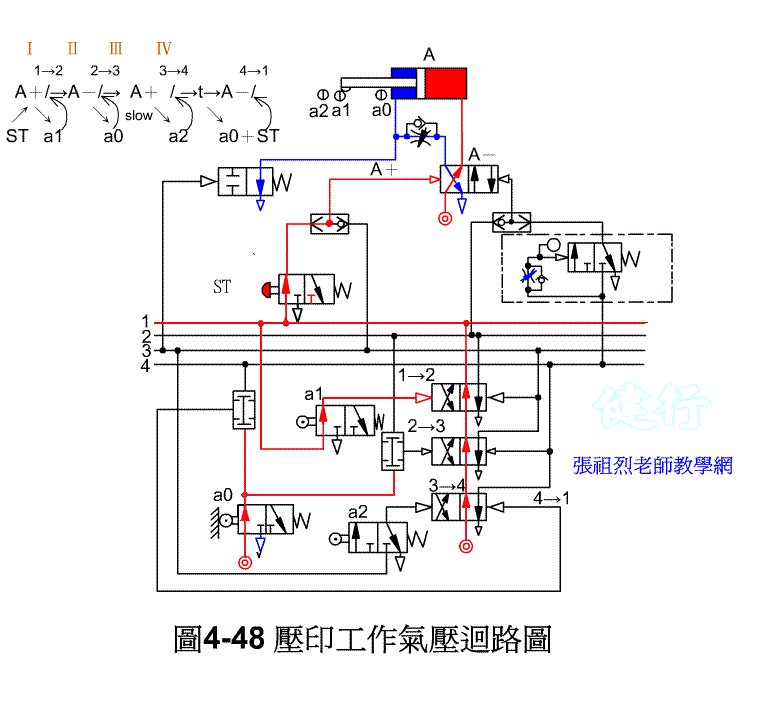
範例4-10 壓印作業位移步驟如圖4-47所示。 TOP
訊號流程為:TOP

4-4 循環步進控制迴路設計法 P179 TOP

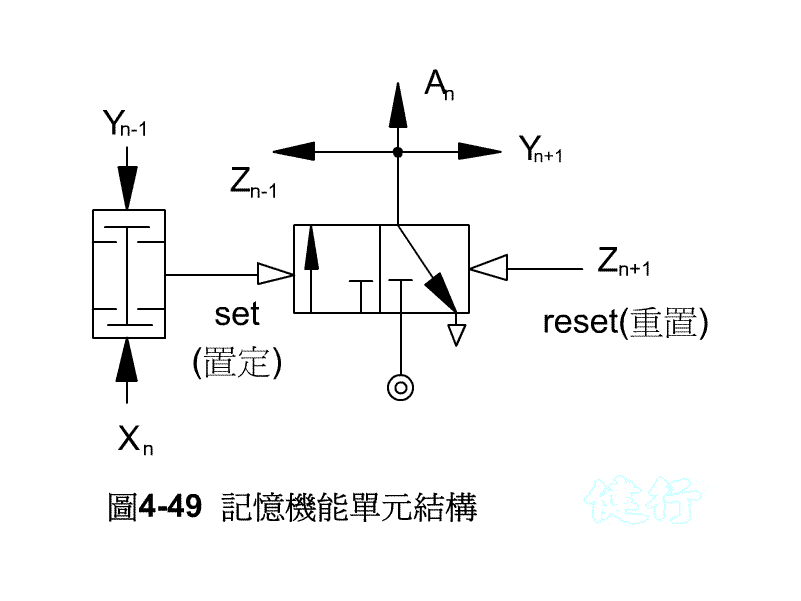
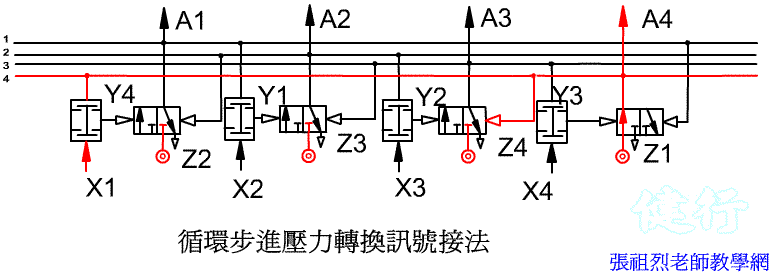
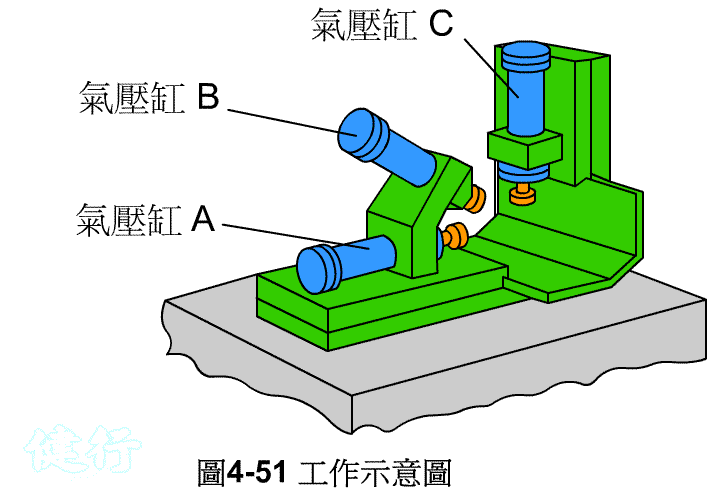
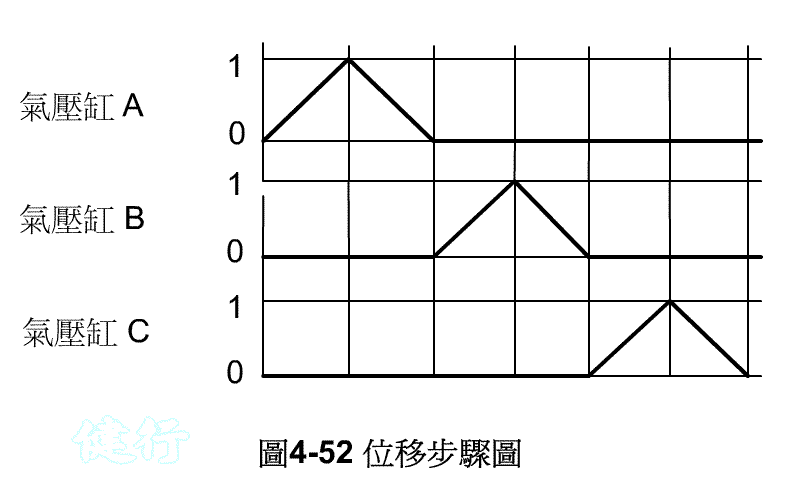
範例4-11 連續衝印標誌。圖4-51為其工作示意圖。圖4-52為位移步驟圖。 TOP

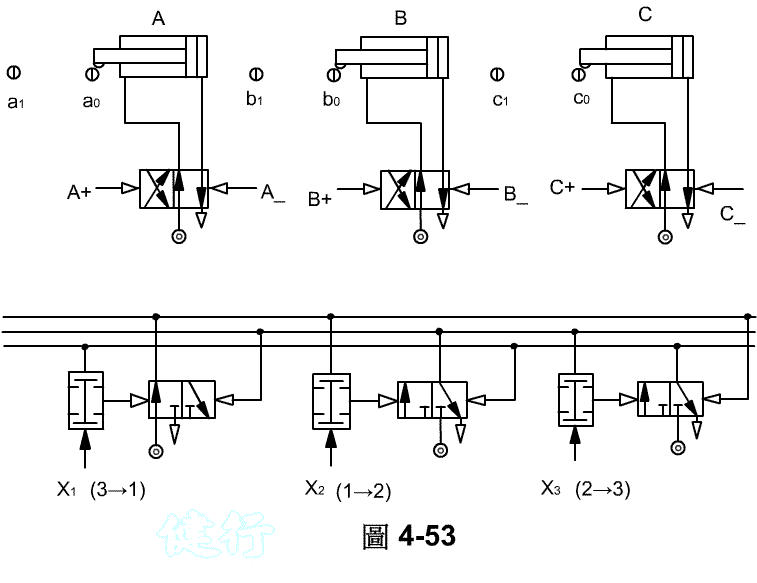
步驟5:找出訊號流程。 TOP

步驟6:連接相關訊號及加入輔助條件,完成迴路設計。
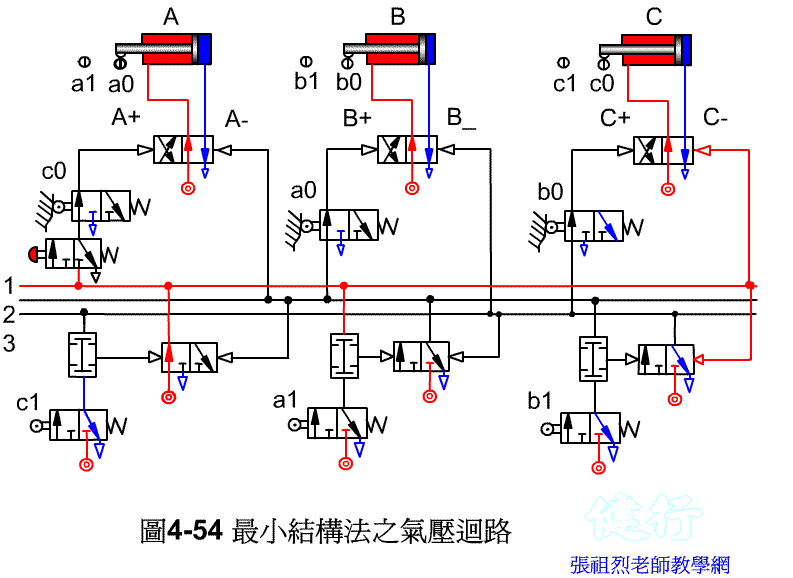
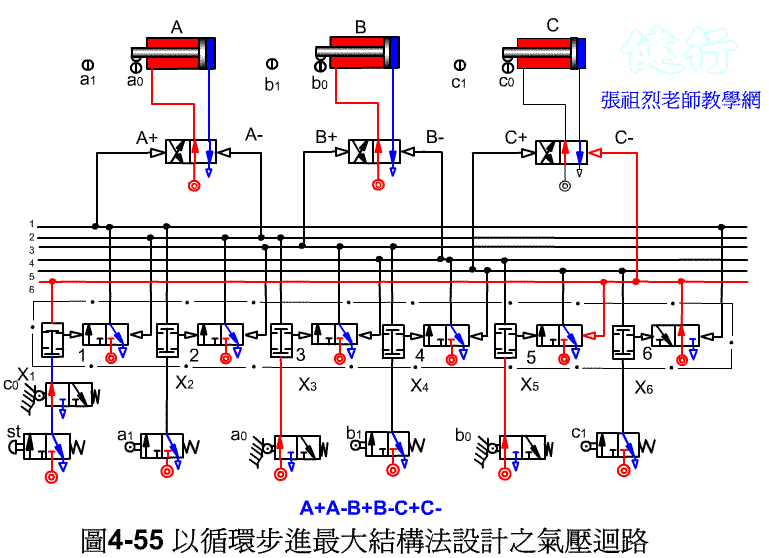
以最大結構法設計: TOP

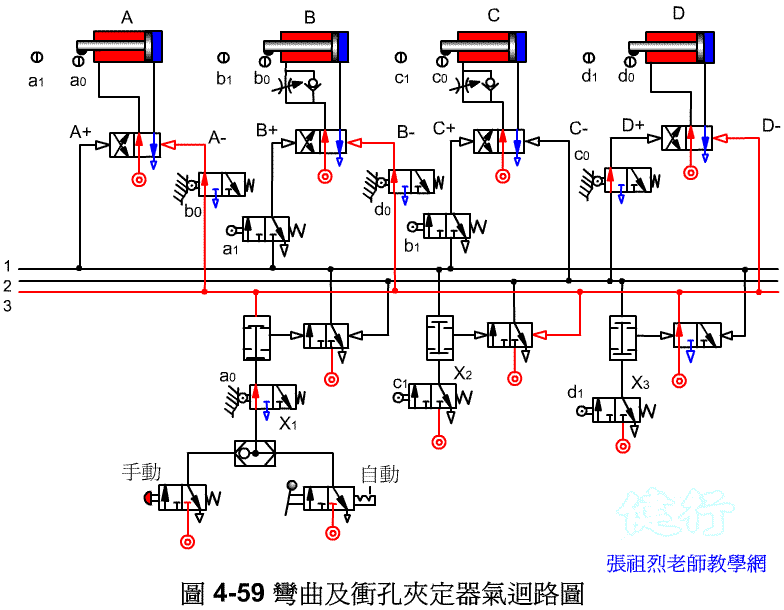
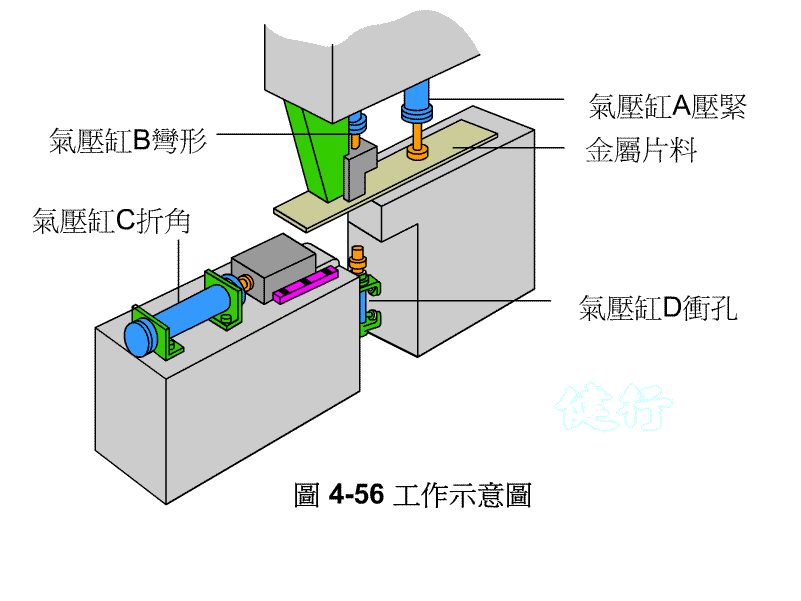
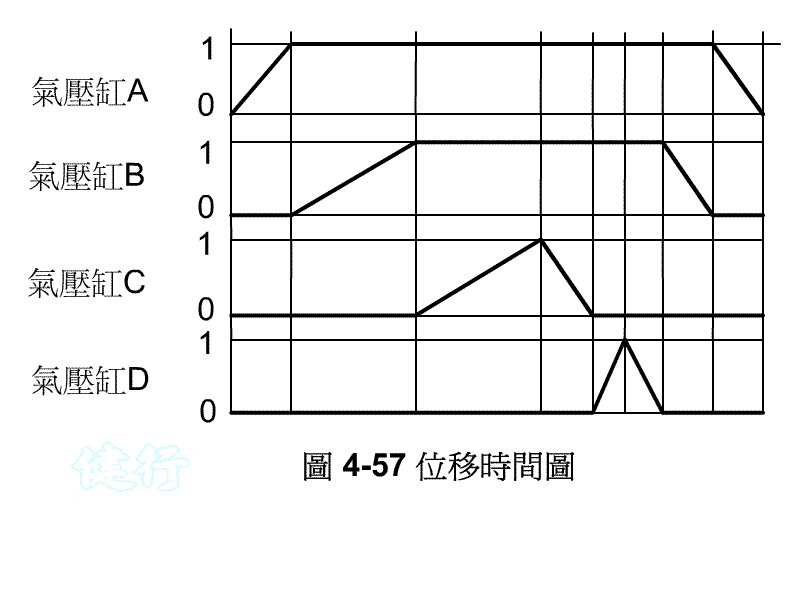
範例4-12 彎形及衝孔夾定器,圖4-56為此工作示意圖。圖4-57為位移時間圖。 TOP
步驟1:
列出運動順序。
步驟2:
分級。
TOP
步驟3:
繪出壓力轉換訊號。
步驟4:
繪出驅動元件、方向控制元件及相對應極限開關位置且以字母方式命名。
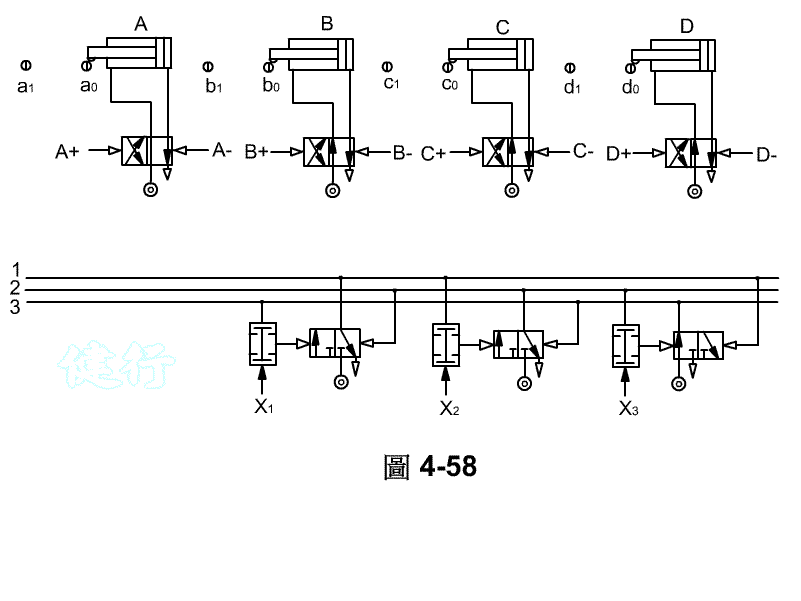
步驟5:找出訊號流程。 TOP

步驟6:連接相關訊號,加入輔助條件 (B、C前進須速度控制,
啟動具手動與自動選別 ),完成迴路設計。 TOP
GOTO 第五章 電氣-氣壓控制